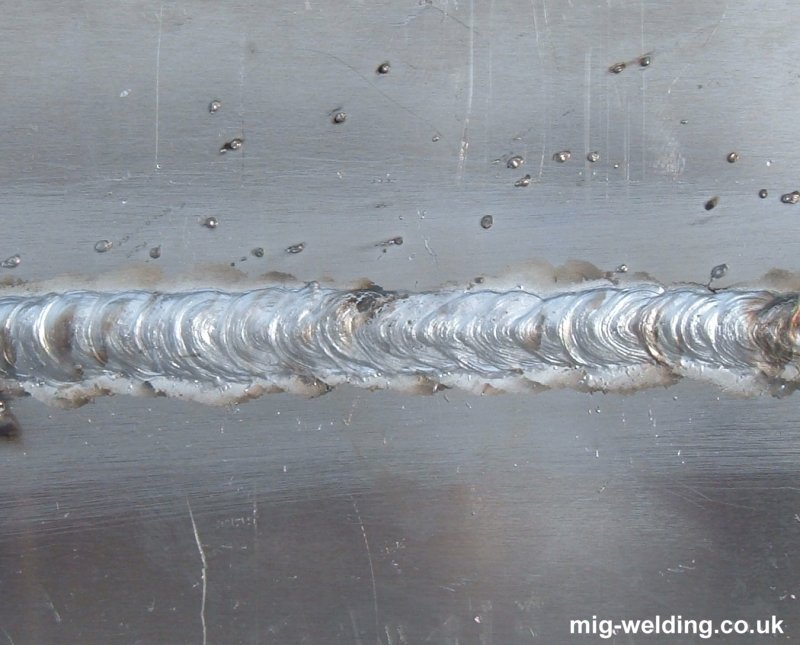
weld fillet


بازرسی چشمی(VT)
در بسیاری از برنامه های تدوین شده توسط سازنده جهت کنترل کیفیت محصولات،از آزمون چشمی به عنوان اولین تست ویا در بعضی موارد به عنوان تنها متد ارزیابی بازرسی ،استفاده می شود.اگر آزمون چشمیبطور مناسب اعمال شود،ابزار ارزشمندی می تواند واقع گردد.
بعلاوه یافتن محلعیوب سطحی، بازرسی چشمی می تواند بعنوان تکنیک فوق العاده کنترل پروسه برای کمک درشناسایی مسائل و مشکلات مابعد ساخت بکار گرفته شود.
آزمون چشمی روشی برای شناسایی نواقص و معایب سطحی می باشد.نتیجتا هر برنامه کنترل کیفیت که شامل بازرسیچشمی می باشد،باید محتوی یک سری آزمایشات متوالی انجام شده در طول تمام مراحل کاریدر ساخت باشد.بدین گونه بازرسی چشمی سطوح معیوب که در مراحل ساخت اتفاق میافتد،میسر میشود.
کشف و تعمیر این عیوب در زمان فوق،کاهش هزینه قابل توجیه را در بر خواهد داشت.بطوری که نشان داده شده است بسیاری از عیوبی که بعدها باروشهای تست پیشرفته تری کشف می شوند،با برنامه بازرسی چشمی قبل،حین و بعد ازجوشکاری به راحتی قابل کشف می باشند.سازندگان فایده یک سیستم کیفیتی که بازرسی چشمی منظمی داشته است را بخوبی درک کرده اند.میزان تاثیر بازرسی چشمی هنگامی بهتر می شود که یک سیستمی که تمام مراحل پروسه جوشکاری(قبل،حین و بعد از جوشکاری) را بپوشاند،نهادینه شود.
1ـقبل از جوشکاری:
قبل از جوشکاری ،یک سریموارد نیاز به توجه بازرس چشمی دارد که شامل زیر است:
1. مرور طراحیها و مشخصات Wps
2. چک کردن تاییدیه پروسیجرها و پرسنل مورد استفاده PQR
3. بنانهادن نقاط تست
4. نصب نقشه ای برای ثبت نتایج
5. مرورمواد مورد استفاده
6. چک کردن ناپیوستگی های فلز پایه
7. چک کردن فیتآپ و تراز بندی اتصالات جوش
8. چک کردن پیش گرمایی در صورتنیاز
اگر بازرس توجه بسیار دقیقی به این آیتم های مقدماتی بکند،میتواند از بسیاری مسائل که بعدها ممکن است اتفاق بیافتد،جلوگیری نماید.مساله بسیارمهم این است که بازرس باید بداند چه چیزهایی کاملا مورد نیاز می باشد.این اطلاعاترا می توان از مرور مستندات مربوطه بدست آورد.با مرور این اطلاعات،سیستمی باید بنانهاده شود که تضمین کند رکوردهای کامل و دقیقی را می توان بطور عملی ایجادکرد.
1ـ1نقاط نگهداری:
باید بنا نهادن نقاط تست یا نقاط نگهداریجایی که آزمون باید قبل از تکمیل هر گونه مراحل بعدی ساخت انجام شود، در نظر گرفتهشود. این موضوع در پروژه های بزرگ ساخت یا تولیدات جوشکاری انبوه،بیشترین اهمیت رادارد.
1-2روشهای جوشکاری:
مرحله دیگر مقدماتی این است که اطمینان حاصلکنیم آیا روشهای قابل اعمال جوشکاری ،ملزومات کار را برآورده می سازند یانه؟مستندات مربوط به تایید یا صلاحیت های جوشکاران هر کدام بطور جداگانه باید مرورشود.طراحی ها و مشخصات معین می کند که چه فلزهای پایه ای باید به یکدیگر متصل شوندو چه فلز پرکننده باید مورد استفاده قرار گیرد.برای جوشکاری سازه و دیگر کاربردهایبحرانی،جوشکاری بطور معمول بر طبق روشهای تایید شده ای که متغیرهای اساسی پروسه راثبت می کنند و بوسیله جوشکارانی که برای پروسه ،ماده و موقعیتی که قرار است جوشکاریشود،تایید شده اند،انجام می گیرد.در بعضی موارد مراحل اضافی برای آماده سازی موادمورد نیاز می باشد.بطور مثال در جاهایی که الکترودهای از نوع کم-هیدروژن مورد نیازباشد،وسایل ذخیره آن باید بوسیله سازنده در نظر گرفتهشود.
1-3موادپایه:
قبل از جوشکاری ، شناسایی نوع ماده و یک تست کامل ازفلزات پایه ای مربوطه باید انجام گیرد.اگر یک ناپیوستگی همچون جدالایگی صفحه ایوجود داشته باشد و کشف نشده باقی بماند روی صحت ساختاری کل جوش احتمال تاثیردارد.در بسیاری از اوقات جدالایگی در طول لبه ورقه قابل رویت می باشد بخصوص در لبههایی که با گاز اکسیژن برش داده شده است.
1-4مونتاژ اتصالات:
برای یکجوش،بحرانی ترین قسمت ماده پایه،ناحیه ای است که برای پذیرش فلز جوشکاری به شکلاتصال،آماده سازی می شود.اهمیت مونتاژ اتصالات قبل از جوشکاری را نمی توان بهاندازه کافی تاکید کرد.بنابراین آزمون چشمی مونتاژ اتصالات از تقدم بالایی برخورداراست. مواردی که قبل از جوشکاری باید در نظر گرفته شود شامل زیر است:
1. زاویة شیار (Groove angle)
2. دهانه ریشه (Root opening)
3. ترازبندیاتصال (Joint alignment)
4. پشت بند (Backing)
5. الکترودهای مصرفی (Consumable insert)
6. تمیز بودن اتصال (Joint cleanliness)
7. خالجوش ها (Tack welds)
8. پیش گرم کردن (Preheat)
هر کدام از اینفاکتورها رفتار مستقیم روی کیفیت جوش بوجود آمده،دارند.اگر مونتاژ ضعیف باشد،کیفیتجوش احتمالا زیر حد استاندارد خواهد بود.دقت زیاد در طول اسمبل کردن یا سوار کردناتصال می تواند تاثیر زیادی در بهبود جوشکاری داشته باشد.اغلب آزمایش اتصال قبل ازجوشکاری عیوبی را که در استاندارد محدود شده اند را آشکار می سازد،البته ایناشکالات ،محلهایی می باشند که در طول مراحل بعدی بدقت می توان آنها را بررسیکرد.برای مثال،اگر اتصالی از نوع T (T-joint) برای جوشهای گوشه ای(Fillet welds)،شکاف وسیعی از ریشه نشان دهد،اندازه جوش گوشه ای مورد نیاز باید به نسبت مقدار شکافریشه افزوده شود. بنابراین اگر بازرس بداند چنین وضعیتی وجود دارد،مطابق به آن،نقشه یا اتصال جوش باید علامت گذاری شود، و آخرین تعیین اندازه جوش به درستی شرحداده شود.
2حین جوشکاری.
در حین جوشکاری،چندین آیتم وجود دارد که نیاز بهکنترل دارد تا نتیجتا جوش رضایتبخشی حاصل شود.آزمون چشمی اولین متد برای کنترل اینجنبه از ساخت می باشد.این می تواند ابزار ارزشمندی در کنترل پروسه باشد.بعضی از اینجنبه های ساخت که باید کنترل شوند شامل موارد زیر می باشد:
(1) کیفیت پاسریشه جوش() weld root bead
(2) آماده سازی ریشه اتصال قبل از جوشکاری طرفدوم
(3) پیش گرمی و دماهای میان پاسی
(4) توالی پاسهایجوش
(5) لایه های بعدی جهت کیفیت جوش معلوم
(6) تمیز نمودن بینپاسها
(7) پیروی از پروسیجر کاری همچون ولتاژ،آمپر،ورودحرارت،سرعت.
هر کدام از این فاکتورها اگر نادیدهگرفته شود سبب بوجود آمدن ناپیوستگی هایی می شود که می تواند کاهش جدی کیفیت را دربر داشته باشد.
پاس ریشه جوش.
شاید بتوان گفت بحرانی ترین قسمت هرجوشی پاس ریشه جوش می باشد.مشکلاتی که در این نقطه وجود دارد…
در نتیجهبسیاری از عیوب که بعدها در یک جوش کشف می شوند مربوط به پاس ریشه جوش میباشند.بازرسی چشمی خوب روی پاس ریشه جوش می تواند بسیار موثر باشد.وضعیت بحرانیدیگر ریشه اتصال در درزهای جوش دو طرفه هنگام اعمال جوش طرف دوم بوجود می آید. اینمساله معمولا شامل جداسازی سرباره(slag) و دیگر بی نظمی ها توسط تراشهبرداری(chipping)،رویه برداری حرارتی(thermal gouging) یا سنگ زنی(grinding) میباشد.وقتی که عملیات جداسازی کاملا انجام گرفت آزمایش منطقه گودبرداری شده قبل ازجوشکاری طرف دوم لازم است.این کار به خاطر این است که از جداشدن تمام ناپیوستگی هااطمینان حاصل شود.اندازه یا شکل شیار برای دسترسی راحت تر به تمام سطوح امکان تغییردارد.
پیش گرمی و دماهای بین پاس.
پیش گرمی و دماهای بین پاس میتوانند بحرانی باشند و اگر تخصیص یابند قابل اندازه گیری می باشند.محدودیت ها اغلببعنوان می نیمم،ماکزیمم و یا هر دو بیان می شوند.همچنین برای مساعدت در کنترل مقدارگرما در منطقه جوش،توالی و جای تک تک پاسها اهمیت دارد .بازرس باید ازاندازه و محلهر تغییر شکل یا چروکیدگی(shrinkage) سبب شده بوسیله حرارت جوشکاری آگاه باشد. بسیاری از اوقات همزمان با پیشرفت گرمای جوشکاری اندازه گیری های تصحیحی گرفته میشود تا مسائل کمتری بوجود آید.
آزمایش بین لایه ای .
برای ارزیابیکیفیت جوش هنگام پیشروی عملیات جوشکاری،بهتر است که هر لایه بصورت چشمی آزمایش شودتا از صحت آن اطمینان حاصل شود.همچنین با این کار می توان دریافت که آیا بین پاسهابخوبی تمیز شده اند یا نه؟ با این عمل می توان امکان روی دادن ناخالصی سرباره درجوش پایانی را کاهش داد.بسیاری از این گونه موارد احتمالا در دستورالعمل جوشکاریاعمالی،آورده شده اند.
در این گونه موارد،بازرسی چشمی که در طول جوشکاریانجام می گیرد اساسا برای کنترل این است که ملزومات روش جوشکاری رعایت شدهباشد.
بعد از جوشکاری.
بسیاری از افراد فکر می کنند که بازرسی چشمیدرست بعد از تکمیل جوشکاری شروع می شود.به هر حال اگر همه مراحلی که قبلا شرح دادهشد،قبل و حین جوشکاری رعایت شده باشد،آخرین مرحله بازرسی چشمی به راحتی تکمیل خواهدشد.از طریق این مرحله از بازرسی نسبت به مراحلی که قبلا طی شده و نتیجتا جوش رضایتبخشی را بوجود آورده اطمینان حاصل خواهد شد. بعضی از مواردی که نیاز به توجه خاصیبعد از تکمیل جوشکاری دارند عبارتند از:
(1) ظاهر جوش بوجود آمده
(2) اندازه جوش بوجود آمده
(3) طول جوش
(4) صحت ابعادی
(5) میزانتغییر شکل
(6) عملیات حرارتی بعد از جوشکاری
هدف اساسی از بازرسی جوشبوجود آمده در آخرین مرحله این است که از کیفیت جوش اطمینان حاصل شود. بنابراینآزمون چشمی چندین چیز مورد نیاز می باشد.بسیاری از کدها و استانداردها میزانناپیوستگی هایی که قابل قبول هستند را شرح می دهد و بسیاری از این ناپیوستگی هاممکن است در سطح جوش تکمیل شده بوجود آیند.
ناپیوستگی ها .
بعضی ازانواع ناپیوستگی هایی که در جوشها یافت می شوند عبارتند از:
(1) تخلخل
(2) ذوب ناقص
(3) نفوذ ناقص در درز
(4) بریدگی(سوختگی) کناره جوش
(5) رویهم افتادگی
(6) ترکها
(7) ناخالصی هایسرباره
(8) گرده جوش اضافی(بیش از حد(
در حالی که ملزومات کدامکان دارد مقادیر محدودی از بعضی از این ناپیوستگی ها را تایید نماید ولی عیوب ترکو ذوب ناقص هرگز پذیرفته نمی شود. برای سازه هایی که تحت بار خستگی و یاسیکلی (Cyclic) می باشند، خطر این ناپیوستگی های سطحی افزایش می یابد. در اینگونهشرایط،بازرسی چشمی سطوح ،پر اهمیت ترین بازرسی است که می توان انجامداد.
وجود سوختگی کناره (Undercut)،رویهم افتادگی(Overlap) و کنتور نامناسبسبب افزایش تنش می شود؛ بار خستگی می تواند سبب شکستهای ناگهانی شود که از اینتغییر حالتهایی که بطور طبیعی روی می دهد، زیاد می شود.به همین خاطر است که بسیاریاوقات کنتور مناسب یک جوش می تواند بسیار با اهمیت تر از اندازه واقعی جوشباشد،زیرا جوشی که مقداری از اندازه واقعی کمتر باشد،بدون ناخالصی ها و نامنظمی هایدرشت،می تواند بسیار رضایت بخش تر از جوشی باشد که اندازه کافی ولی کنتور ضعیفیداشته باشد.
برای تعیین اینکه مطابق استاندارد بوده است ،بازرس باید کنترلکند که آیا همه جوشها طبق ملزومات طراحی از لحاظ اندازه و محل(موقعیت) صحیح میباشند یا نه؟اندازه جوش گوشه ای(Fillet) بوسیله یکی از چندین نوع سنجه های جوش برایتعیین بسیار دقیق و صحیح اندازه تعیین می شود.
در مورد جوشهای شیاری(Groove) باید از لحاظ گرده جوش مناسب دو طرف درز را اندازه گیری کرد.بعضی از شرایط ممکن استنیاز به ساخت سنجه های جوش خاص داشته باشند.
عملیات حرارتی بعد ازجوشکاری.
به لحاظ اندازه،شکل، یا نوع فلز پایه ممکن است عملیات حرارتی بعد از جوشدر روش جوشکاری اعمال شود.این کار فقط از طریق اعمال حرارت(گرما) در محدوده دماییبین پاس یا نزدیک به دمای آن ،صورت می گیرد تا از لحاظ متالورژیکی خواص جوش بوجودآمده را کنترل نمود. حرارت دادن در درجه حرارت دمای بین پاس،ساختار بلوری را بهاستثناء موارد خاص تحت تاثیر قرار نمی دهد.بعضی از حالات ممکن است نیاز به عملیاتتنش زدایی حرارتی داشته باشند.بطوری که قطعات جوش خورده بتدریج در یک سرعت مشخص تامحدوده تنش زدایی تقریبا °F1100 تا F °1200 (590 تا 650 درجه سانتی گراد) برای اکثرفولادهای کربنی گرما داده می شود.
بعد از نگهداری در این دما به مدت یک ساعتبرای هر اینچ از ضخامت فلز پایه،قطعات جوش خورده تا دمای حدود °F600 (315 درجهسانتی گراد) در یک سرعت کنترل شده سرد می شود. بازرس در تمام این مدت مسئولیت نظارتبر انجام کار را دارد تا از صحت کار انجام شده و تطابق با ملزومات روش کار اطمینانحاصل نماید.
آزمایش ابعاد پایانی.
اندازه گیری دیگری که کیفیت یکقطعه جوشکاری شده را تحت تاثیر قرار می دهد صحت ابعادی آن می باشد. اگر یک قسمت جوشکاری شده بخوبی جفت و جور نشود،ممکن است غیر قابل استفاده شود اگرچه جوش دارای کیفیت کافی باشد.
حرارت جوشکاری ، فلز پایه را تغییر شکل داده و می تواندابعاد کلی اجزاء را تغییر دهد.بنابراین، آزمایش ابعادی بعد از جوشکاری ممکن استبرای تعیین متناسب بودن قطعات جوشکاری شده برای استفاده موردنظر مورد نیاز واقع شود.
مقدمه:
روش مایعات نافذ توسط اسپریهای PT برای عیب یابی عیوبی که به سطح قطعه رسیده باشند کاربرد فراوان دارد.اصول این آزمون عبارتست از نفوذ یک مایع به درون عیوب سطحی در اثر جاذبه موئینگی و مشاهده ترکها با چشم غیر مسلح پس از انجام عملیات ظهور بر روی مایع نافذ. به منظور مشخص شدن کامل ترک ها ، مایع نافذ با یک مایع رنگی رنگ آمیزی شده است و یا از ماده فلورسنت استفاده میشود.روش مایعات نافذ (PT)برای بازرسی قطعات بزرگ و کوچک با اشکال هندسب ساده و پیچیده ، کنترل کیفیت قطعات تولید از روش ریختگی فلزات، آلیاژهای آهنی و غیر آهنی ، سرامیک ها، ظروف شیشه ای ،برخی قطعات پلیمری و ...به منظور مشخص شدن کامل ترک هاکاربرد دارد.
*روش آزمون با اسپری مایعات نافذ یا اسپری:
( PT(CLEANER,DEVELOPER,PENETRANT
*مرحله اول آماده سازی سطح:
قبل از استفاده از اسپری PT جهت تست به روش مایعات نافذ، سطح مورد آزمایش باید کاملا تمیز شده باشد و خشک گردد. سطح مورد نظر جهت انجام تست PT باید عاری از هر گونه چربی، آب، روغن و دیگر مواد آلوده کننده باشد.
در صورت تمیز نکردن سطح به نحو مطلوب، ممکن است برخی از عیوب به خاطر عدم نفوذ کامل مایع در آنها در اثر بسته بودنشان، و همچنین نزدیکی سطوح کثیف به دهانه عیب و جذب مایع نافذ به وسیله آلودگیها، قابل تشخیص نباشد.
روشهای آماده سازی سطح جهت انجام نست پی تی جهت زدایش پوسته های اکسیدی نازک،گدازه های جوشکاری چسبیده به سطح و آلودگیهای سطحیعبارتند از :
1-برس زنی
2-شن پاشی خشک و یا تر
3- تمیز کاری سایشی در استوانه های دوار
روشهای تمیز کاری فراصوتی یا آلتراسونیک قبل از انجام تست PT نیز هنگامی که تعداد زیادی قطعات کوچک وجود دارد روش مناسبی است.
روش مناسب جهت پاکسازی سطوح از چربی و روغن استفاده از حلال ها ، آب تحت فشار و بخار میباشد.همچنین میتوان از روشهای تمیز کاری شیمیایی نیز بهره گرفت. محلولهای قلیایی برای زدودن روغن ها، چربی ها و لایه های سطحی کربن مناسب و برای تمیز کاری سطح از پوسته های ضخیم اکسیدها از محلول های اسیدی قوی استفاده میشود.
*مرحله دوم:اسپری کردن مایع نافذ( MAGNAFLUX-PENETRANT)
پس از تمیزکردن سطح، مایع نافذ باید به نحوی بر روی آن اسپری شود که سطح از غشایی پیوسته از مایع نافذ پوشیده گردد. مایع باید به مدت کافی برای نفوذ در عیب های سطحی ، در روی قطعه بماند.
هنگام که بازرسی تعداد زیادی قطعه کوچک مورد نظر باشد، غوطه ور کردن قطعات در مخزن حاوی مایع نافذ مناسب ترین روش است. در حلال غوطه ور کردن قطعه باید دقت کافی در جهت جلوگیری از تشکیل تله هوا مبذول گردد و تمام سطح قطعه باید کاملا تر شود. یاید مطمئن شویم که مایع نفوذ کننده ازتمام فرورفتگی هاو مجاری قطعه گذشته و خارج شده است. برای قطعات بزرگ تر معمولا مایع نافذ را به صورت سیلاب بر روی قطعه اسپری میکنند. باید دقت شود که در تمام مدت نفوذ کردن مایع سطح نمونه تر باشد.
زمانیکه بازرسی قطعات منفرد مورد نظر است معمولا مایع نافذ به وسیله یک برس و یا با پاشیدن با افشاننده ای بادی بر روی سطح اسپری میشود. در این روش نیز باید از خشک شدن سطح قطعه در هنگام نفوذ مایع نافذ جلوگیری شود.
مدت تماس مایع نافذ با سطح بسیار مهم میباشد. مایع نافذ( Penetrant) در چند ثانیه به عیوب و حفره های بزرگ نفوذ خواهد کرد، ولی پر شدن منافذ و عیب ها و ترک های نازک حتی تا30 دقیقه هم ممکن است بطول انجامد. زمان نفوذ عملا
بستگی به ماهیت و اندازه عیب ها دارد و بین 20 ثانیه تا 30 دقیقه تغییر میکند.
*مرحله سوم:پاک کردن مایع اضافی از روی سطح:
پس از نفوذ مایع در عیوب سطحی، قطعه باید از مایع اضافی پاک شود. برخی از مایعات نافذ را میتوان با آب شست(WATER WASHABLE)، ولی برخی از آنها را باید با بکارگیری حلال های خاص زودود.
مرحله چهارم) اسپری کردن ماده ظهور MAGNAFLUX-DEVELOPER
Developer یا مایع ظاهر کننده معمولا از پودر سفید که در یک مایع فرار درآمده است تشکیل شده. پس از اسپری کردن آن بر روی سطح یک لایه نازک از Developer بر روی سطح تشکیل میشود. مایع نافذ Penetrant که درون منافذ نفوذ کرده است به آهستگی به منافذ درون DEVELOPER کشیده شده و در آن پخش میشود. پخش شدن نافذ در ماده ظهور ، مرز عیوب سطحی را به روشنی و به اندازه بزرگتر از اندازه واقعی آنها نشان میدهد.
در صورت استفاده از نافذ کننده نمایش دهند نامناسب، عیوب مرزی قابل رویت نخواهند بود. از این رو است که باید ظاهر کننده نمایش دهنده ومایع نافذ دارای سازگای استفاده شود.
*ویژگیهای مایع نافذ یا Penetrant
یک اسپری مایع نافذ ایده ال باید شرایط ذیل را داشته باشد:
قوام : اسپری مایع نافذ یا اسپری PTباید قابلیت نمایان کنندگی ترکها را به خوبی دارا باشد و بتواند لایه های پیوسته در روی سطح ایجاد نماید. همچنین باید قادر باشد در مدت معینی به درون منافذ و عیب های سطحی کشیده شود.
سیالیت یا ویسکوزیته: اسپری مایع نافذ باید قابلیت جاری شدن از مجاری درون قطعه را دارا باشد و در همین حال مقدار بسیار ناچیزی از آن از درون عیوب بیرون کشیده شود.
قابلیت حل کنندگی: در صورت لزوم باید اسپری PT بتواند با انحلال موادآلاینده ، از میان آنها راه را باز کرده و عیوب را پر نماید.
پایداری : اسپری PT مایع نافذ باید در دامنه وسیعی از دما و رطوبت پایدار بوده ، تشکیل کف ندهد و به علاوه مواد فرار آن در زمان انبار شدن در مخازن نگهداری نباید از بین برود.
قابلیت شستشو: مایع نافذ باید به سادگی از سطح قطعه ششته شده و در عین حال، مقداری از آن که به درون عیوب وارد شده است نباید تحت تاثیر قرار گیرد.
قابلیت خشک شوندگی: مایع نافذ باید در مقابل خشک شدن و بیرون کشیده شدن کامل از عیوب ، در حلال خشک کردن قطعه با هوای گرم و پس از شستشوی سطح،مقاوم باشد. در حالت ایده آل ، گرما باید برگشت مایع به سطح قطعه را تسهیل کرده و بنابراین به نمایان شده عیوب کمک کند.
* انواع اسپری مایع نافذ یا Penetrant
1- سیستم قابل شستشو با آب
2-سیستم همراه با امولسیون سازی
3-سیستم قابل شتسشو با حلال
* مزایای تست با اسپری MAGNAFLUX-PT
1- این روش برای مواد فلزی و غیر فلزی قابل استفاده میباشد. به طور کلی تمام مواد غیر متخلخل با این روش قابل بازرسی است.
2- روش PT (تست مایعات نافذ) برای اتصالات جوشکاری شده و یا لحیم کاری شده فلزات غیر مشابه بر خلاف سایر روشهای NDT به خوبی کاربرد دارد.
3- مواد مورد استفاده دراین فرایند ساده و قابل حمل میباشند و انجام تست در هر محلی امکانپذیر است.
4- یک روش ارزان قیمت است
محدودیتهای روش PT عبارتند از:
1- این روش فقط قادر به نمایان ساختن ناپیوستگی ها ، عیب ها و ترک های سطحی است .
2- تاخیر زمانی قابل توجهی از زمان تمیزکاری اولیه تا رسیدن به نتایج تست وجود دارد.
3- در روش PT شرایط سطحی قطعه کار تاثیر زیادی بر دقت تست خواهد داشت.
بنابر این در این روش حجم عملیات تمیزکاری زیاد میباشد.