آلومینیوم کاوه خوزستان (مسجدسلیمان) در مسیر درون زایی

آلومینیوم کاوه خوزستان (مسجدسلیمان) در مسیر درون زایی


آلومینیوم طی سالهای اخیر بازارهای زیادی را از سایر فلزات ربوده آن هم به دلیل خواص ویژه ی که دارا میباشد به یکی از راهبردی ترین فلزات آلیاژ سازی در تولید قطعات در جهان مطرح و مورد استفاده قرار میگیرد . طی سالهای اخیر با تغییر نگرش در الگویی اقتصادی کشور که درون زایی و برون گرایی را دنبال میکند تا به توانمندسازی و مولد کردن اقتصاد کشور،موجب کسب ثروت حلال ، اشتغال زایی،دوری از اقتصاد تک محوری (نفتی) و... شود.برای دوری از وابستگی محض به واردات کالاهای حیاتی و استراتژیک و فناوری غربی و آسیب های درون سیستمی که با هر تحریم کشور در بحران قرار گیرد و موجب مقاومت اقتصادی میشود.


باید به دنبال اقتصاد دانش بنیان , درون سازی اقتصاد در زنجیره تولید که اقتصاد مقاومتی را محقق میسازد بود . طی سالهای اخیر گامهایی برداشته شد, در سراسر کشور و بصورت ویژه در مناطق محروم ,شرکت هایی مولد که ظرفیت بلقوه ی در صنایع وابسته پیرامونی خود دارند احداث یا در حال احداث است که به مردمی کردن اقتصاد کمک و از ظرفیت های نیروی کار این مناطق استفاده ی بهینه در جهت تولید و اشتغال میشود کمک میکند.


اکثر مناطق محروم دارای منابع و ظرفیتهای غنی و نیروی کار مستعد هستند ,که با مدیریت ساختاری درست میتوان بهره وری مطلوبی را بدست آورد.استفاده از این ظرفیتها نیاز به زیرساختهای اساسی دارد ,با در نظر داشتن ایجاد زیر ساخت در مناطق محروم و فاقد امکانات امری زمانی بر و پر هزینه است, اما ایجاد همین زیرساختها در مناطق محروم موجب امیدواری مردم آن هم در این روزها که اشتغال زایی از اولویت های اصلی کشور است میشود .مصداق بارز تلاش برای محرومیت زدایی به پیروی از الگوی اقتصادی کشور ,در استان خوزستان و شهرستان مسجدسلیمان که با داشتن پتانسیل های مناسب و منحصر به فرد که توان تبدیل شدن به قطب درون زایی تولید قطعات آلومینیوم کشور را دارد .


در چند سال اخیر با سرمایه گذاری نهادهای محرومیت زدای دولتی , اقدام به احداث چند بنگاه تولیدی از جمله شرکت آلومینیوم سازی(تولد شمش) در سطح شهرستان کرده, از مزایای این بنگاه تولیدی میتوان به :گستره ی تنوع در صنایع پایین دستی با بومی ساز دانش ریخته گری ( اکستروژن _ دایکست ) باعث اشتغال زایی و ایجاد جاذب مناسب برای سرمایه گذاران و وارد کردن سرمایه های مردمی به تولید در این حوزه که نهایتا موجب رونق اقتصادی و رفع محرومیت در سطح شهرستان اشاره کرد.


اما متأسفانه تقریبا بعد از گذشت یکسال از تجهیز شرکت , آزمون استخدامی و جذب نیروی مورد نیاز,هنوز بلاتکلیف مانده و با مشکلات متعددی ازجمله؛ اتصال به خطوط انتقال برق فشار قوی برای راه اندازی کوره های الکتریکی و اکستروژن و نیاز به داشتن خط لوله انتقال آب که لازمه ی بنگاه های بزرگ تولیدی در این سطح است دست و پنجه نرم میکند .


رفع نشدن این مشکلات در کوتاه ترین زمان پیش رو, موجب دلسردی سرمایه گذاران به سرمایه گذاری در این شهرستان و احتمال کاهش درصد اشتغال زایی در صنایع پایین دستی و چنانچه به همین منوال اوضاع پیش رود اشتغال زایی این بنگاه محدود به نیروی کار خود شرکت در سطح شهرستان میشود و از سوی دیگر با تعلل در راه اندازی خط تولید شرکت باعث خارج شدن ارز از کشور و همچنان به واردات شمش آلومینیوم در حد تولید این بنگاه وابسته می مانیم .

حال دلیل این تعلل چیست؟را باید مسؤولین مربوطه پاسخگو باشند.


باید این را در نظر داشت فرصتهای طلایی به سختی به دست می آیند و زود از دست میروند ,نیروی کار جوان,زمان و سرمایه گذار نمی تواند منتظر بماند و از دست میرود , این در حالی است که در همین استان و شهرستانهای اطراف بر مبنایی همین شرکت صنایع پایین دستی در حال شکل گیری و راه اندازی است, و گوی سبقت استفاده از این فرصت را از شهرستان گرفته , با دیدن اینگونه رخ دادها باز هم جای امیدواری دارد تا مسؤولان مربوطه به خود آمده و با اراده ی دو چندان پیگیر مشکلات این واحد تولیدی باشند.


یاداشت : سید امین صالحی

آلیاژ های آلومینیوم

آلیاژ های آلومینیوم 
 
آلیاژهای آلومینیومی یک ترکیب شیمیایی است که درآن عناصردیگر به  آلومینیوم خالص به منظور افزایش خواص آن، در درجه اول برای افزایش قدرت آن اضافه شده است.
این عناصر عبارتندازآهن، سیلیکون، مس،منیزیم،منگنز و روی در سطح است که ترکیب ممکن است به اندازه 15درصد از وزن  آلیاژ را تشکیل دهند. آلیاژهای یک عدد چهار رقمی، که در آن رقم اول شناسایی یک کلاس عمومی،و یامجموعه ای،که باعناصر اصلی آلیاژی آن اختصاص داده است. 
 
آلومینیوم خالص تجاری 
1XXXسری 
آلیاژهای سری1XXXاز آلومینیوم99درصد ویا درجه خلوص بالاتر تشکیل شده.این سری دارای مقاومت عالی دربرابر خوردگی،کارایی بسیارعالی، هدایت الکتریکی وحرارتی بالا است.
سری1XXXکه معمولا برای انتقال شبکه برق استفاده میشود.
 از موارد دیگر استفاده این گروه میتوان به:کاربردهای الکتریکی، سینی های بسته بندی موادغذایی. 
 
آلومینیوم_مس
2XXXسری 
در سری2XXX،مس به عنوان عنصرآلیاژی اصلی استفاده میشود ومیتواند به طورقابل توجهی از طریقه عملیات حرارتی تقویت شود.این آلیاژها دارای یک ترکیب خوب ازاستحکام بالا وچقرمگی، اما سطح مقاومت دربرابرخوردگی پایین تری نسبت به سایر  آلیاژهای آلومینیوم دارد.
 
 
آلومینیوم_منگنز
   3XXXسری 
منگنزعنصرآلیاژی اصلی دراین سری است،که اغلب با مقادیر کمتر از منیزیم اضافه شده است. بااین حال،تنها درصد محدودی ازمنگنز میتوان به طور موثر به آلومینیوم اضافه شده است.
 این سری آلیاژ آلومینیوم محبوب برای اهداف عمومی است،زیرا دارای قدرت متوسط وکارایی خوب وممکن است در برنامه های کاربردی مانند مبدلهای حرارتی وظروف پخت وپز استفاده شود. میتوان از این سری  آلیاژ با تغییراتی  آن در بدنه قوطی های مواد آشامیدنی آلومینیوم استفاده شود. 
 
 
آلومینیوم _سیلیکون(سیلیسیم)
4XXXسری 
آلیاژهای سری4XXXبا سیلیکون،که میتواند به مقدار کافی اضافه به کاهش نقطه ذوب آلومینیوم، بدون شکنندگی ترکیب شود. به این دلیل،سری4XXXتولیدسیم جوش ولحیم کاری آلیاژهای عالی که درآن یک نقطه ذوب پایین ترموردنیازاست.از این سری آلیاژها  به عنوان آلیاژ پرکننده به طورگسترده  مورداستفاده قرار گرفته و برای جوشکاری آلیاژهای6XXXسری برای کاربردهای ساختاری و خودرو استفاده میشود. 
 
آلومینیوم_منیزیم
5XXXسری 
منیزیم عامل آلیاژساز اولیه درسری5XXXاست ویکی ازمؤثرترین عناصر آلیاژی که به طورگسترده ای مورد استفاده برای آلومینیوم است. آلیاژهای دراین سری دارای  استحکام بالا ،وهمچنین به مقاومت دربرابرخوردگی درمحیط زیست دریایی.به این دلیل، ازآلیاژ آلومینیوم منیزیم به طورگسترده ای  در ساختمان و ساخت ساز،مخازن،مخازن تحت فشار و کاربردهای دریایی استفاده میشود.
 
آلومینیوم_مس_سیلیسم_منگنز
6XXXسری 
مس،سیلیسیم,منگنز عناصرتشکیل دهنده ی  آلیاژهای سری ۶XXX است.این دست از آلیاژ های  آلومینیوم قابلیت جوش ومتوسط استحکام بالا همراه بامقاومت به خوردگی عالی دارند.آلیاژهای دراین سری حاوی سیلیکون ومنیزیم به منظورتشکیل سیلیسی منیزیم درآلیاژ. اغلب محصولات اکستروژن ازسری6XXXهستند و اولین انتخاب برای برنامه های کاربردی معماری و سازه استفاده میشود.آلیاژ های سری ۶XXXآلیاژ به طور گسترده استفاده دراین سری است و اغلب  درقاب کامیون ودریایی استفاده میشود.
 
7XXXسری
روی عامل آلیاژساز اصلی برای این سری است وهنگام یکه منیزیم دریک مقدارکوچکتراضافه شده
است،درنتیجه یک،آلیاژاستحکام بسیار بالاحرارت قابل درمان است.عناصر دیگر ازجمله مس و کروم نیز ممکن است درمقادیرکمتر اضافه شود. آلیاژهای اغلب شناخته شده ای سری ،که به
طورگسترده در صنعت هواپیما استفاده میشود.
 
این سری آلیاژ بدون عملیات حرارتی و ازطریق سردکارتقویت وکارسرد در طول روش نورد باعث بالا رفتن استحکام قطعه ،و یا وقتی در نوردآلومینیوم با کم شدن حجم و اندازه ازحد اولیه نازکتر شود،استحکام آن را بالا برود. دلیل این است که کار سرد میسازد تا جابه جایی ها وجای خالیدرساختار،که پس ازآن حرکت اتم نسبت به یکدیگر رامهارمیکند.این امرموجب افزایش استحکام فلزمیشود .عناصرآلیاژی مانندمنیزیم تشدیداین اثر،ودرنتیجه ایجاد استحکام بالاتری میکند.

انوع موادپوششی درقالبهای دائم

انوع موادپوششی درقالبهای دائم
 
 
درموردقالبهای دائمی,پوشش قالب ازویژگی و اهمیت کمتری نسبت به قالبهای موقت برخوردار است (درمواردخا ص این فعل وانفعالات ازاهمیت خا ص برخوردار است).بااین حال پوشش قالب درافزایش عمرقالب ونیزمانع شدن ازچسبیدن قطعه ریختگی به قالب ونیزسطح تمام شده خوب،نقشتعیین کننده ی دارد.
 
انواع موادپوششی درقالبها
 
به طورکلی مواد پوششی درقالب وماهیچه هابه دوگروه جامد و مخلوط مایع تقسیم میشوند؛مواد پوششی جامددرقالبهای تربه کاربرده میشودکه شامل دیرگدازها,موادکربنی ومواد اکسیدی
میباشند.
این  موادباغربال یاکیسه پودر به سطح قالب پاشیده یاابزارخا ص به سطح قالب مالیده میشود,این موادمعمولأ ازچهارجزءاصلی تشکیل میشوند؛ ۱_موادپرکننده دیرگداز۲_عامل قوطه
ورسازی ۳_چسب ۴_ماده حامل یاواسطه(آب،الکل،روغن)
مواد دیرگداز بایستی تاحد امکان از وزن مخصو ص پایین تر به منظور غوطه ور شدن درحلال،انبساط حرارتی پایین، از نظر شیمیایی نسبت مذاب خنثی باشند, و نکته بسیار مهم دیگر فراوانی و در دسترس بودن است.
باتوجه به نوع فلز از دیرگدازهای مختلفی که عبارتند از؛ پودرسلیس، زیکنکرومیت, آلومین,شاموتالیوین ، منیزیتوکرم _منیزیت استفاده میشود،و برای غوطه ورسازی این دیرگدازهادرمخلوط پوششی ازبتونیت استفاده میگردد.
 
چسب درمخلوط پوششی باعث چسبیدن ذرات مختلف پوشش به همدیگر است وهمچنین باعث اتصالبه سطح قالب یا ماهیچه میگردد. موادمختلفی درتهیه ی چسب استفاده میشود ازجمله؛ خاکهای مختلف،دکسترین(نشاسته)،ملاس چغندرقند،شکر، سیلیکاتسدیم (آب،شیشه)و رزینها(صمغها)، محلول
یانامحلول در واسطه آب به عنوان چسب اشاره کرد. 
این چسبها باید ازخواصی؛ غوطه وری خوب،وزن مخصو ص متناسب بارو ش،غیرسمی،ایجادسطح صاف وصیقلی،خاصیت چسبندگی کافیی بهسطح وبا خشک یا تغییر سیکل حرارتی دچار ترک و یا ازسطح قالب جدا گردد،ومقدارکم گاز ازخود
متصاعد کند ،برخوردار باشد.
 
انواع روش پوشش
 
پوشش دادن با استفاده ازقلم مو واسفنج با استفاده ازقلم موباعث میشود تا ذرات دیرگداز بخوبیحفره های موجوددرسطح قالب وماهیچه را پرکند.
 
پوشش دادن ازطرق پاشیدن (پاششی) ، بااستفاده ازفشار هوا مواد درمحفظه ی قالب پوشش ایجادمیکنند وبه دلیل فشار مکانیکی کمتر برای ورود ذرات مواد دیرگداز به درون منافذ دانه های درسطح قالب یاماهیچه ،انتخاب نوع پوشش بایددقت زیادی گردد.
 
پوشش قالبهای ریژه
 
دراین قالبها پوش شبه عنوان سدی دربرابرنفوذوتما س فلزمذاب وقالب عمل میکند.به طورکلیپوشش برای چهار منظور به کار میرود؛1_برای جلوگیری ازانجماد سریع فلز مذاب ۲_به منظورکنترل
سرعت ونحوه انجماد ونتیجتأ کمک به سلامت قطعه ۳_به حداقل رساندن شوکهایی حرارتی درقالب
 
۴_جهت جلوگیری از جوش خوردن مذاب به قالب.
موادپوششی دراین قالبها به دونوع هستند:عایق کننده ها و روان کننده هاودربرخی موارد ازهر دو نوع استفاده میشود. معمولأ یک پوشش عایق خوب از مخلوط سیلیکات سدیم ،کایولن کلوییدی به همراه آب باشد.
مهمترین مشخصات این موادپوششی عبارتنداز؛
قابلیت خورندگی نداشته باشد وقابلیت چسبندگی بالای داشته باشد،ازتماس مذاب به قالب جلوگیری کند ،ماده پوششی بایدخنثی باشد.

انواع سیستم راهگاهی و تغذیه در ریخته گری فلزات غیرآهنی(آلومینیوم)

انواع سیستم راهگاهی و تغذیه در ریخته گری فلزات غیرآهنی(آلومینیوم)
 
 مجموعه راه هایی که مذاب برای ورود به محفظه ی قالب از آن عبور می کند را سیستم راهگاهی گویند. يكي از شرايط لازم براي رسيدن به یک سیستم راهگاهی مناسب درنظر گرفتن نسبتهای صحيح در سیستم راهگاهي است.
 
سیستم راهگاهی در آلیاژهای غیرآهنی یکی از پارامتر های مهم در ریخته گری محسوب میشود و اتخاذ یک سیستم راهگاهی متناسب با شکل قطعه و محفظه ی قالب به منظور مذاب رسانی صحیح ومداوم تا پرشدن محفظه ی قالب بسیار ضروری است. اجزایی سیستم راهگاهی را شرح و توضیح میدهیم که عبارتند از:1_حوضچه بارريز،2_راهگاه بارريز،۳_حوضچه پاي راهگاه بارريز،4_كانالاصلي،
5_كانال هاي فرعي
 
حوضچه بارريز
حوضچه هاي بارريز درآلياژهاي آلومينيم معمولاً  به شكل مكعب مستطيل ميباشندكه مانعي درداخل آن تعبيه ميشود،كه اين مانع از ورود ناخالصي ها به داخل راهگاه بارريز جلوگيري ميكندكه اين امرباعث ميشود فرآيند فيلترينگ درهنگام مذاب ريز ي انجام شود ومذاب به صورت تصفيه شده وارد راهگاه بارريز شود.
 
راهگاه بارريز
راهگاه بار ريز درآلياژهاي آلومينيم معمولاً  به شكل مخروطي تهيه ميشوند تامانع ورود هوابه داخل قطعه شوند،شيب راهگاههاي بارريزمعمولاً  دو درصد بوده ودربعضی موارد و نسبت سطح مقطع بالابه پايين 2به 1 درنظرگرفته ميشود.
 
حوضچه پاي راهگاه بار ريز
 قطر اين حوضچه معمولاً 1.2تا1.3 قطر راهگاه اصلي ميباشد،حوضچه پاي راهگاه باعث ميشود،فشار مذاب ورودي از راهگاه با ريز كاهش يافته ومذاب باسرعت كمتري وارد كانالها و راهگاه اصلي برابر ارتفاع كانالهاي اصلي 2تا1.5شوندوعمق اين حوضچه ميباشد.
 
كانال يا راهگاه اصلي
معمولاً اين راهگاه ها را طويلتر درنظرميگيرند تامذاب ازقسمتهاي مختلف واردقطعه شودكه اينامربه علت خاصيت هدايت حرارتي بالاي مذاب ميباشد وهمچنين باعث جلوگيري از انجماد زود رس مذاب ميشود و نيزباعث جلوگيري ازتمركزحرارتي مذاب آلومينيم ميشود اين نكته قابل توجه است ،كه ايجاد تمركزحرارتي دريك نقطه باعث ايجادحفرات ومكهاي گازي درقطعه ميشود.
 
شكل راهگاه اصلي معمولاً به شكل نيم استوانه بوده اما از اشكال ذوزنقه اي نيزاستفاده ميشود، بايدتوجه داشت كه سطح مقطع هر راهگاه اصلي بعد ازهر راهگاه فرعي كاهش پيدا ميكندكه اين امربه علت آن انجام ميشود كه دبي جريان مذاب درتمام قسمتهاي سيستم راهگاهي يكسان باشد و بهشكل يكنواخت مذاب وارد راهگاههاي فرعي شود ،همچنين راهگاه اصلي را در درجه بالاوراهگاه فرعي را در درجه پايين ايجاد نمايند.
 
در محاسبه ی ابعاد سيستم راهگاهي باید، سرعت مذاب برحسب، سرعت پرشدن قالب،سطح مقطع كانال،سرعت حركت سيال،ارتفاع مؤثر،جاذبه زمين،ارتفاع راهگاه بار ريز،ارتفاع كل قطعه،ارتفاع قطعه دردرجه بالايي،ضريب تخليه،نسبت كل سطح مقطع راهگاههاي اصلي،نسبت كل سطح مقطع راهگاههاي فرعي مورد توجه قرار بگیرد.
 درسيستم هاي راهگاهي درقالب هاي فلزي و ريژه معمولاً سعي ميشود ازكف قالب گذاشته شود و در  قالبهاي سراميكي در صورتي كه تغذيه استفاده نشود معمولاً راهگاه به قسمت هاي ضخيم قطعه متصل ميشود تاخود راهگاه نقش تغذيه را داشته باشد.
 
 تغذيه 
علت استفاده ازتغذيه حذف مكهاي انقباضي ومكهاي پراكنده كه به علت دامنه انجماد طولاني وانجمادخميري دربعضي ازآلياژهاي آلومينيم ميباشد.
 حذف انقباض هاي متمركز كه به علت انقباض زياد آلومينيم ازحالت فوق ذوب تادرجه حرارت محيط بسیار مهم است. درصد اين انقباض هادرحدود 6تا9 %درصد میباشد که باوجود تاثيرگذاري تغذيه درآلومينيم به جهت انقباضات متمركز،امابا اين وجود به دليل فوق ذوب بالا و انجمادخميري دربعضي ازآلياژهاي آلومينيم عموماً حذف انقباضات پراكنده دشوار مي باشد، لذا در اين حالت ميتوان باقرار دادن مبرد وايجاديك انجمادجهت دارمكهاي انقباضي وانقباضات پراكنده را به داخل تغذيه هدايت كرد. 
 
 
رابطه كايند براي محاسبه حجم تغذيه 
رابطه ی کایند نسبت زمان انجمادقطعه به زمان انجماد تغذيه ميباشد، در این رابطه زمان انجماد قطعه رانشان ميدهد و زمان انجمادتغذيه ورابطه حجم قطعه حجم تغذيه وكه حجم تغذيه به حجم قطعه ميباشد.
 درآلياژهاي آلومينيم معمولاً  شكل تغذيه به شكل استوانه ميباشدكه بهترين شرايط شرايطي است كه ارتفاع تغذيه ايجادشده بين1تا1.5 برابرقطرآن باشدكه راندمان تغذيه دراين شرايط درحدود50 درصد ميباشدوكمترين زمان انجماد براي قطعه محسوب ميشود.
 
انواع تغذیه در ریخته گری آلیاژهای عبارتند از؛انواع تغذيه:تغذيه درريخته گري آلياژهاي آلومينيم به دو رو ش تغذيه گرم وتغذيه سرد انجام ميشود؛تغذيه گرم:دراين حالت تغذيه بين قطعه وسيتسم راهگاهي قرارداردومعمولابراي قطعات كوچك ازاين روش استفاده ميشود.
تغذيه سرد:دراين حالت تغذيه بعدازقطعه وسيستم راهگاهي قرارميگيردكه معمولاً اين روش براي قطعات بزرگ استفاده ميشود.

عیوب آلومینیوم در ریخته گری تزریقی(تحت فشاری)

عیوب آلومینیوم در ریخته گری تزریقی

 
توسعه روز افزون صنایع ریخته گری تزریقی میزان کاربرد آلومینیوم در صنعت به دلیل سیالیت خوب و خواص معقولی که دارد به افزایش پیدا کرد است.و بیشترین مصرف را در صنایع  اتومبیل سازی با  روش تزریقی به خود اختصاص داده است.
در ریخته گری تحت فشار دو نوع تزریق جریان مذاب به قالب هست که عبارتند از؛۱_سیستم فورانی که برای پر شدن قالب و سلامتی داخلی قطعات مضر است واین مشکل در سرعت های بیش از حد پایین مرحله ی دوم تزریق مشاهده میشود.
۲_سیستم اسپری شدن مذاب است که بهترین حالت ممکن را جهت رسیدن به سرعت کافی تزریق مذاب به دست می آی
 
در مجموعه فرایند های ریخته گری تزریقی برای آلومینیوم  عیوبی  مشترک وجود دارد به نام سرد جوشی و ترک خوردگی که عبارتند از؛سر جوشی از برخورد دوجبهه از فلز مذاب اکسید شده که باعث ناپیوستگی در قطعات ریخته شده میشود،و در صورتی که انجماد فلز خیلی پیشرفته باشد اتصال دو جبهه مذاب به طور کامل انجام شود سرد جوشی حاصل میشود.
این عیب به دلیل ؛سرد بودن قالب هنگام مذاب ریزی، طراحی نامناسب سیستم مذاب رسانی،سرد بودن مذاب حین مذاب ریزی،کوتاه بودن کورس دومین مرحله تزریق ورت کشیدگی در قطعه ظاهر میشود،عدم تنظیم حرکت پیستونها  ایجاد میگردد،    
برای جلوگیری از ایجاد این عیب باید با کنترل دقیق از به وجود آمدن پارامترهای ایجاد عیب جلوگیری کرد.
 
عیب ترک خوردگی به صورت ایجاد ترک های کم و بیش نازک و عمیق ظاهر میشود و دربرخی موارد این ترکها میتوانند حتی کل ضخامت قطعه را نیز طی کنند.این نوع عیب از ترک بین دانه هاشروع میشود و به فرم غیر منظم می باشد این ترک ها هنگامی ایجاد میشود که آلیاژ در انتهای انجماد تحت تنش باشد.در اغلب موارد خطر ایجاد ترک در نواحی از قطعه که مستعد ایجاد تنش میباشد و در نقاط گرم بیشتر است.
راه جلوگیری ممانعت از ایجاد لبه های تیز در قالب و در نظر گرفتن شیب انقباضی بسته به شکل قطعه است.
 
مهمترین علت ایجاد عیوب و تخریب  قالب می شود ،سرد بودن قالب به دلیل عدم پیش گرم کردن قالب است و در صورت پیش گرم نکردن قالب باید اقداماتی از جمله؛کاهش میزان روغن کاری، افزایش دمای مذاب تزریق شونده به منظور افت حرارتی قالب، افزایش زمان انجماد به منظور کاهش اتلاف حرارتی قالب انجام شود.


مشخصات آلومینیوم و انواع کوره های آن

مشخصات آلومینیوم و کوره های آن:

آلومینیوم:Al                 ظرفیت:۳          (d)دانسیته:۲/۶۹۹

(Z)عدد اتمی:۱۳              جرم اتمی:۲۷      (Al)نقطه ذوب:°۶۵۹

شعاع اتمی در دمای محیط:°۱/۴۲۸

مهمترین آلیاژهای صنعتی و تجاری آلومینیوم عبارتند از آلیاژهای این عنصر و عناصری چون منیزیم,سیلیسیم,مس,و آلیاژهای تؤام آنها:

                    Al_________mg                 Al______mg si

              Al___________si                Al_________mg cu

       Al___________c                 Al__________mg si cu


آلومینیوم و آلیاژهای آن به دلیل نقطه ذوب پایین و برخورداری از سیالیت خوب و همچنین گسترش خواص مکانیکی و فیزیکی در اثر آلیاژ سازی و قبول پدیده های عملیات حرارتی و عملیات مکانیکی در صنایع امروزی اهمیت زیادی پیدا کرده اند.

عناصری چون منیزیم,سیلیسیم و مس درخواص ریخته گری و مکانیکی مرط به آلومینیوم به شدت اثر می گذارد و یک سری آلیاژهای صنعتی را به  وجود می آورد که از مقاومت مکانیکی ,مقاومت به خوردگی و قابلیت ماشین کاری بسیار مطلوبی برخوردارند.
تقسیم بندی آلیاژ های آلومینیوم:
۱_آلیاژهای نوردی
۲_آلیاژهای ریخته گری 
 
آلیاژهای نوردی ابتدا از طریق شمش ریزی (مداوم,نیم مداوم,محدود)تهیه میشوند وسپس  پس از انجام عملیات حراتی تحت تأثیر یکی از روشهای مکانیکی (نورد,اکستروژن) به شکل نهایی در می آیند.
آلیاژهای ریخته گری از طریقق مختلف ریخته گری و تولید میشوند وبعد از آن مستقیم یا بعد از انجام عملیات حرارتی در صنعت استفاده میشوند.
 
 
مواد شارژ برای ذوب و ریخته گری AL:
مواد شاررژی برای ریخته گری آلومینیوم عبارتند از :
۱_شمش اولیه ۲_شمش ثانویه۳_قراضه ۴_برگشتی۵_آمیژان ۶_کمک ذوب
 
کورهای ذوب الومینیوم
 
کورهای ذوب در صنعت الومینیوم  و به طور کلی در ریخته گری آلیاژهای غیر آهنی به سه دسته تقسیم میشوند:
۱_کوره های ذوب با حرارت غیر مستقیم (سوخت مایع یا گاز)
در این کوره هاسوخت یا محصولات احتراق (شعله)مستقیمأ با مذاب تماس ندارد بلکه حرارت به وسیله هدایت از دیواره ی بوته و محفظه کوره به مذاب منتقل میشود,به دلیل عدم تماس مستقیم  شعله با مذاب بسیاری از فعل و انفعالات ناشی از چنین تماسی انجام نمیگیرد و عیوب ناشی کاهش پیدا میکنند. این کورها عبارتند از :
۱_کوره های بوته ثابت
۲_کوره های ثابت با بوته متحرک
۳_کوره های گردان
 
انواع بوته ها عبارتند از ؛۱_بوته گرافیتی و کربن سیلیسی۲_بوته چدنی۳_کوره ی بوته ثابت (جداره ی کوره به عنوان بوته استفاده میگردد)


۲_کوره های ذوب با حرارت مستقیم 
 
در این نوع  کوره ها  که با سوخت گازیو یا مایع گاز کار میکند,بین محصول احتراق (شعله) و مواد شارژی تماس مستقیم برقرار میشود و حرارت به وسیله ی جابجایی هدایت و تشعشع از شعله به سایر قسمتها انتقال پیدا می یابد.
انواع کوره ذوبی با حرارت مستقیم؛
۱_کوره های روبرور (ثابت,متحرک)
۲_کوره های بارل 
 
کوره های روبرور ثابت:
 
عمذاب  از دهانه بارگیری کووره خارج می شود و ظرفیت آنها بیش از ۲۰تن است.
 
 
کوره های روبرور  گردان:
مذاب از ناودانک و دریچه خروجی در اثر گردش کوره خارج میشود وماکسیمم ظرفیت۱۰تن و نسبت  راندمان حرارتی به کوره های غیر مستقیم افزایش داشته, این کوره ها باتوجه به اتلاف مذاب فقط در مقادیر بالا ذوب الومینیوم مورد استفاده قرار میگیرد.
 
 
۳_کوره های الکتریکی, القایی
جهت تولید و ذوب آلومینیوم در مقادیر زیاد و اجتناب از اکسیداسیون مذاب و جلوگیری از ورود گازهای ناشی از محصولات احتراق و افزایش کیفیت مذاب آلومینیوم از کوره ها الکتریکی در انواع کوره های مقاومتی بوته ای از کوره روبر و کوره های القایی استفاده میشوند.
 
 کوره های مقاومتی(الکتریکی):
مکانیزم اصلی کوره های مقاومتی استفاده از گرمای حاصل از مقاومت میله یا الکترود در مقابل عبور جریان میباشد ,جنس الکترود های مقاومتی از نیکروم که از آلیاژ(fe,cr,ni)یا کرومال که آلیاژ(fe,cr,Al) و دراین نوع کوره ها ظرفیت  حداکثر آنها ۵۰۰کیلوگرم و بوته از جنس چدن خاکستری است.
 
 
کوره های القایی(الکتریکی)
از نظر ظرفیت این نوع کوره ها بزرگترین مزیت آنها این است که قادر به ذوب ۱۵کیلوگرم تا چندین تن مذاب آلومینیوم است ،و در این نوع کوره ها هیچ نوع فعل و انفعالات شیمیایی که باعث افزایش ناخالصی و یا باعث ترکیب مذاب شود انجام نمیشود,و به دلیل عدم استفاده از الکترود امکان ورود ناخالصی ها از روش مکانیکی وجود ندارد.
 
انواع کوره های القایی
۱_فرکانس پایین باهسته و کانال جریان:این نوع از کوره شامل بوته و سیم پیچ جریان است و به وسیله  آب مرتب خنک میشود و برای ذوب شمش و قطعات استفاده میشود.
 
۲_فرکانس پایین با هسته و کانال جریان:مذاب بین دو قطب اصلی (هسته)جریان پیدا میکنند و برای نگه داری مذای و تصفیه به کار میرود.
 
۳_فرکانس بالا :این نوع از کوره ها شامل یک ژنراتور با قدرت ۵تا۱۰۰۰kw است. 


خط تولید شمش آلومینیوم و آلومینیوم آلیاژی بازیافتی

 
خط تولید شمش آلومینیوم و آلومینیوم آلیاژی بازیافتی
 
  ضایعات آلومینیوم به هر شکلی که باشد قابل بازیافت است. تولید آلومینیوم از آلومینیوم بازیافت شده نسبت به تولید آن از سنگ معدن به ۹۰ درصد انرژی کمتر نیاز دارد و با بازدهی ۹۳ تا ۹۵ درصد می توان ضایعات آلومینیوم را مجددا تبدیل به شمش نموده و در صنایع وابسته از آن استفاده نمود.
در این مطلب به صورت مختصر کوره و دستگاههای جانبی به منظور بازیافت آلومینیوم شرح داد میشود که عبارتند از:
 
 
1_کوره هوایی دوار با ظرفیت ۳ تا ۵تن
  مشخصات:
 
– ظرفیت بارگیری ۳ تن
 
– قابلیت گردش کوره حول محور افقی
 
– دارای ۲ عدد جک هیدرولیک جهت بالا و پایین رفتن دهانه کوره
 
– کنترل از راه دور
 
– دارای درب هیدرولیکی در دهانه کوره
 
– بارگیری و تخلیه آسان
 
– قابلیت کار با گاز یا گازوییل
 
– قابل شارژ به وسیله شارژماشین .
 
2_دستگاه قالب گیری شمش (پیگ ماشین)
 
 مشخصات:
 
– تعداد قالب بین ۱۰۰ تا ۲۰۰ عدد
 
– دارای اینورتر تنظیم سرعت
 
– سیستم خنک کننده مه پاش (جریان آب + هوا)
 
ابعاد :
 
طول : ۵٫۸ متر
 
عرض: ۱٫۳ متر
 
قالب های استاندار با ابعاد ۶ × ۸ × ۶۰ سانتیمتر


3_کوره نگهدارنده (Holder)
 
  مشخصات:
 
– ظرفیت بین ۱/۵ تا ۳ تن.
 
-قابلیت استفاده از گاز یا گازوییل.
 
-نصب و راه اندازی آسان. 
 
 
4_دستگاه شارژماشین
 
شارژ ماشین جهت شارژ کوره هوایی مورد استفاده قرار می گیرد. ضایعات تصفیه شده توسط شارژماشین به داخل کوره هدایت می شود و در طی ۲ یا ۳ مرحله کوره به اندازه ظرفیت مورد نیاز شارژ می شود.


5_دستگاه میکسر
 
پس از تخلیه مذاب آلومینیوم از داخل کوره هوایی، خاک آلومینیوم دار در ته کوره باقی می ماند که ۵۰ تا ۶۰ درصد وزن آن را آلومینیوم تشکیل داده است. برای جداسازی این بخش از آلومینیوم از دستگاه میکسر (همزن) استفاده می شود.
 
 
5_دستگاه سرند ویبره
 
جهت جداسازی آهن باقی مانده درون کوره از خاک آلومینیوم دار، از دستگاه سرند ویبره استفاده می شود که با حرکت لرزشی خود، به اسانی آهن و خاک را از هم جدا می کند.

تعریف ریخته گری

ریخته گري 
ریخته گري عبارت از شکل دادن فلزات و آلیاژها از طریق ذوب، ریختن مذاب در محفظه اي به نام قالب و آنگاه سرد کردن و انجماد آن
مطابق شکل محفظه قالب می باشد. این روش قدیمی ترین فرآیند شناخته شده براي بدست آوردن شکل مطلوب فلزات است. 
اولین کوره هاي ریخته گري از خاك رس ساخته شده که لایه هایی از مس و چوب به تناوب در آن چیده می شد و براي هوا دادن از دم ( 
فوتک ) بزرگی استفاده می کردند . بسیاري از قالبهاي اولیه نیز از خاك رس، خاك نسوز، ماسه و سنگ تهیه می شد. شواهدي در دست
است که چینی ها در حدود 700 سال قبل از میلاد به ریخته گري آهن مبادرت ورزیدند. ولی یافتن قطعات ریخته شده از خرابه هاي شهر
حسن لو در آذربایجان شرقی نشان دهنده توسعه این فن در سال 900 قبل از میلاد در ایران بوده است. 
ریخته گري هم علم است و هم فن، هم هنر است و هم صنعت. به هر میزان که ریخته گري از حیث علمی پیشرفت می کند، ولی در عمل
هنوز تجربه، سلیقه و هنر قالب ساز و ریخته گر است که تضمین کننده تهیه قطعه اي سالم و بدون عیب می باشد. این فن از اساسی ترین
روشهاي تولید است، زیرا حدود 50 درصد وزنی کل قطعات ماشین آلات به این طریقه ساخته می شوند. براي ریخته گري از فولاد ها و
چدن ها ( فلزات آهنی ) برنزها ، برنج ها، آلیاژهاي آلومینیم و منیزیم، و آلیاژهاي منیزیم و روي ( فلزات غیر آهنی ) به عنوان مهمترین
فلزات ریخته گري استفاده می شود. 
معمولا روشهاي ریخته گري را به نام ماده سازنده قالب نام گذاري می کنند مانند ریخته گري در ماسه که جنس قالب آن ماسه است. 
مهمترین روشهاي ریخته گري عبارتند از: 
الف - ریخته گري در قالبهاي موقت شامل ریخته گري در ماسه و در قالبهاي پوسته اي 
ب - ریخته گري در قالبهاي دائمی شامل ریخته گري در قالبهاي فلزي به روش گریز از مرکز یا تحت فشار.

آلومینیوم مسجدسلیمان در راستای اقتصاد مقاومتی

 
 بر اساس الگویی اقتصاد مقاومتی که از سوی رهبری ابلاغ که خط مش اصلی اقتصاد در ایران شناخته شده كه بر مبنای خودکفایی در صنعت تولید تکیه دارد و از مهمترین بندهای این ابلاغ تکیه بر صنایع  پایین دستی تبدیلی زود بازده است تاكيد بر اشتغال زایی و بومی سازی دانش و جلوگیری از خام فروشی می کند.
 
اجرای این برنامه بر ساختار اقتصادی کشور مستلزم توجه ویژه به برنامه ریزی و هدفمند کردن فعالیتهای اقتصادی در راستای  اقتصاد مقاومتی از سوی دولت محترم و حمايت ويژه بنياد مستضعفان و تمام مدیران در سطح کشور و منطقه است.
 
با در نظر گرفتن اینکه ایران درصد بسیار محدودی از منابع آلومنیوم دنیا رابه خود اختصاص داده و با توجه  اینکه ایران با تمدید قرار داد بلند مدت به منظور بهره برداری ازمعادن غنی  بوکسیت کشور آفریقایی گینه   در امر تأمین آلومینیوم مورد نیاز کشور گامی سازنده و راه گشا برداشته . به منظور بهره برداری با بیشترین بهره وری باید در مناطق نزدیک به مسیر ورودی سنگ معدنی  آلومینیوم به کشور   از راه دریا است می بایست کارخانه ها ی متعدد تولید شمش از سنگ معدن ایجاد کرد و یکی از این نقاط خوزستان  و شهر مسجدسلیمان است .مسجدسلیمان با   داشتن  جوانان مستعد و متخصص در این رابطه و فعالیت های سازنده ی امام جمعه و نماینده های توانمند ادوار  گذشته و حال و سایر مسئولان این شهر ، کارخانه ی آلومینیوم با توان تولید (شمش ، ورق) در حال احداث  است. پیرو برنامه ی اقتصاد مقاومتی و توجه ویژه به صنایع پایین دستی این کارخانه ی مادر در شهرک صنعتی جديد ، جذب سرمایه ، ایجاد زیرساخت لازم و اختصاص تسهیلات به این امر توان ایجاد فرصتهایی شغلی بسیاری را داشت .
 
از کشف آلومینیوم حدودأ ۲۵۰سال میگذرد و از نظر کیفیت ، ارزش ، کاربردی بعد از آهن و فراوان ترین عنصر در سطح کره ی زمین است.
 
با توجه به اینکه چگالی آلومینیوم در حدود یک سوم وزن فولاد ، مس ، برنج باحجم مساوی است ، و خواص بسیار قابل توجه ای دارد.
از جمله ی این خواص میتوان به: لایه اکسیدی سطحی و ذاتأ خاصیت آمفوتر (ضد خورنده) ، هدایت حرارتی نسبتأ بالا ، استحکام در حد فولاد و سختی در حد الماس (فاز کراندوم) و هزینه ی نسبتا بالا با فرایند( بایر) اما هنوز از نظر قیمت در تولید قابل رقابت با سایر فلزات است و هر روز پهنایی وسعت استفاده از این عنصر در صنعت به واسطه ی خواص فوق العاده که دارد بیشتر و بیشتر میشود.
 
با توجه به احداث کارخانه ی آلومینیوم سازی و نقش اشتغال زایی ، در آمد زا بودن ، و به حرکت در آوردن چرخه ی اقتصاد در مسجدسليمان و مصرفی بودن این عنصر در سایر صنایع از جمله:صنایع حمل ونقل (ماشین سازی) ، صنایع لوازم خانگی و خنک کننده ، ساختمان ، صنایع بسته بندی ، صنایع الکتریکی ، صنایع هوایی با ایجاد یک برنامه ی مدون ، تعریف شده و هدفمند و ایجاد زیر ساخت های راهبردی و کارخانه های پایین دستی و زود بازده برای برآورده کردن نیاز بازار مصرف و هدف در شهرک صنعتی از خارج شدن این  سرمایه ی فوق العاده  سود آور جلوگیری کرد و گامی در راستای مقاومتی کردن اقتصاد و كاهش واردات و همچنين افزايش توليد,تأمین نیاز بازار ایران و صادرات برداشت.

ریخته گري 
ریخته گري عبارت از شکل دادن فلزات و آلیاژها از طریق ذوب، ریختن مذاب در محفظه اي به نام قالب و آنگاه سرد کردن و انجماد آن
مطابق شکل محفظه قالب می باشد. این روش قدیمی ترین فرآیند شناخته شده براي بدست آوردن شکل مطلوب فلزات است. 
اولین کوره هاي ریخته گري از خاك رس ساخته شده که لایه هایی از مس و چوب به تناوب در آن چیده می شد و براي هوا دادن از دم ( 
فوتک ) بزرگی استفاده می کردند . بسیاري از قالبهاي اولیه نیز از خاك رس، خاك نسوز، ماسه و سنگ تهیه می شد. شواهدي در دست
است که چینی ها در حدود 700 سال قبل از میلاد به ریخته گري آهن مبادرت ورزیدند. ولی یافتن قطعات ریخته شده از خرابه هاي شهر
حسن لو در آذربایجان شرقی نشان دهنده توسعه این فن در سال 900 قبل از میلاد در ایران بوده است. 
ریخته گري هم علم است و هم فن، هم هنر است و هم صنعت. به هر میزان که ریخته گري از حیث علمی پیشرفت می کند، ولی در عمل
هنوز تجربه، سلیقه و هنر قالب ساز و ریخته گر است که تضمین کننده تهیه قطعه اي سالم و بدون عیب می باشد. این فن از اساسی ترین
روشهاي تولید است، زیرا حدود 50 درصد وزنی کل قطعات ماشین آلات به این طریقه ساخته می شوند. براي ریخته گري از فولاد ها و
چدن ها ( فلزات آهنی ) برنزها ، برنج ها، آلیاژهاي آلومینیم و منیزیم، و آلیاژهاي منیزیم و روي ( فلزات غیر آهنی ) به عنوان مهمترین
فلزات ریخته گري استفاده می شود. 
معمولا روشهاي ریخته گري را به نام ماده سازنده قالب نام گذاري می کنند مانند ریخته گري در ماسه که جنس قالب آن ماسه است. 
مهمترین روشهاي ریخته گري عبارتند از: 
الف - ریخته گري در قالبهاي موقت شامل ریخته گري در ماسه و در قالبهاي پوسته اي 
ب - ریخته گري در قالبهاي دائمی شامل ریخته گري در قالبهاي فلزي به روش گریز از مرکز یا تحت فشار.

سلام..خیر مقدم به تمامی بازدید کنندگان

مولفه های فعالیتهای HSE

HES مربوط به موضوعات بهداشت، ایمنی و محیط زیست را در پروژه ها تحت کنترل خود در می آورد. به عبارت دیگر در هر کدام از شاخه هایHSE ،مواردی گنجانده شده که هر یک به تنهایی شامل موارد متعددی می باشد که در زیر به آنها اشاره می شود.


مولفه های فعالیتهایHSE

مولفه های هستند که یک مىسول HSE باید همواره مدنظر قرار دهد و چیدمانی متناسب و طبق این مولفه ها برای سازمان ،شرکت یا نهاد مربوط برنامه ریزی نمود تا توان بیش بینی وایجاد تمهیدات موردنظر جهت جلوگیری از بروز و کنترل  هنگامه بروز  ریسکهای که در چرخه ی سازمان وجود دارد و عبارتند از :

1.طبقه بندی 2.هماهنگی 3.طراحی 4.تولیده دادها(اطلاعات) 5.تخمین 6.ارزیابی 7.بیش بینی 8.برنامه ریزی 9.فراهم آوری وتأمین 10.گزینش وانتخاب اقلام 11.بهنگام سازی اطلاعات واسناد 12.نظارت،بازرسی وکنترل 13.ارتباط برون سازمانی 14.امکان سنجی 15.تفسیر 16.اعلام نیاز 17.تقسیم کار و به کار گماردن 18. جمع آوری وتجزیه وتحلیل داده ها 19.گزارش دهی 20.مطالعه موردی و استخراج مطالب 21.دریافت الاعات کالاو... 22.آموزش دهی 23.شناسایی 24.اداره شرایط اضطراری 25. تشکیل حضور کمیته ها 26اختیار تصمیم گیری 27مهارتهای فیزیکی.

برنامه های بازرسی بهداشتی،ایمنی،محیط زیستی

برنامه ی که به طور داىم از چرخه ی موجود در سازمان بازرسی کرده در مورد فاکتورهای خطر آفرین و سنجش میزان وقع این خطرها و  در ذیل برخی از فاکتورهای بازرسی HSE بیان شده؛

1. بر حسب مواد خطرناک (وضعیت روشنایی سر وصدای محل کار ،ملاحضات ونکات ایمنی بهداشتی بازدیدکنندگان ،جرثقیلها و..)

2.ملاحضات ونکات ایمنی وبهداشت شغلی بیمانکاران وعرضه کنندگان

3.به روز رسانی تکنیکهای انجام امور بصورت ایمنی بهداشتی

4.ارتقأ سطح آگاهی کارکنان  5. صدور مجوزهای کار سرد و گرم 6.ارگونومی (شیفت بندیهای مفیدکاری)  

7.سیستم های کار اندازی 8. مراقبت های حفاظتی

8.تجهیزات کشف و جلوگیری از آتش سوزی (تجهیزات جابجایی .منابع حفاظتی تشعشع. وسایل پایش ضروری.سیستم های تهویه داخلی.تسهیلات و تمهیدات درمانی در شرایط اضطراری)

سیستم های گزارشی

یکی از مؤثرترین مراحل در جلوگیری و اتخاذ تمهیدات مناسب گزارش دهی واضع و مهمتر از آن سیستمی ات که این گزرش باید طی کند تا به مرحله ی اجرا گذاشته شود.مشاهده ی نظامند کار و رفتار سرپرستان خط مقدم برای ارزیابی ،تطابق با روش های اجرای و دستور العمل کاریع تجزیه وتحلیل منظم برون ریزها،برون فرست ها و دفع پساب .

1بازرسی مرتأسیسات، واحد های تولیدی وتجهیزات در مقایسه با معیارهای عملکردی تعیین شد

2.نظارت بر سلامتی کارکنان شامل پایش تماس ها (سطح تماس های شغلی با عوامل زیان آور محیط کار، ارزشیابی روشهای پیش گیری ایمنی)

مدیریت عملکرد

برخی شاخصهای بهداشتی ،ایمنی،و محیط زیستی در زیر بطور نمونه بیان شده که با مدیریت عملکرد میتوان بهترین نتیجه را در اجرایی فرایند ایمنی،بهداشت، محیط زیست در سازمان مربوط دید و عبارتند از:

1. ضریب شدت حادثه 2.ضریب تکرار حادثه  3.نرخ پارامترهای خارج از رنج استاندارد و عواملآلاینده زیست محیطی 4.نرخ استاندارد سازی عوامل زیان آور محیط کار 5. تعداد جنبه های بارز زیست محیطی اصلاح شده به تعداد  موارد شناسایی

تعاریف،شاخصها و نرخ های مورد استفاده ورایج در HSE

شاخصهای بهره وری انرژی=نسبت سود به هزینه ی وخت

شاخصهای بهروری انرژی=نسبت سود به هزینه انرژی (شاخصهای مصرف برق قسمت ها)

شاخص بهره وری انرژی= نسبت در آمد کل به هزینه انرژی

شاخصهای بهره وری انرژی(سوخت)=نسبت مصرفی واقعی به مصرف استاندارد

سرانه آموزش=تعداد ساعات آموزش تقسیم بر تعداد پرسنل ضربدر 100

نرخ فضای سبز به نرخ فضای صنعتی

نرخ میزان پساب صنعتی تولیدی و دفع آن ( نرخ دفع: بازیافت فضای سبز، تخلیه آبهای سطحی و استفاده مجدد)

نرخمیزان بازیابی و باز چرخانی آب ،نرخ بازیافت (آب و..)میان فاضاب ازیافتی تقسیم بر میزان کل فاضلاب

نرخ مواجعه با مواد شیمیایی پرسنل

نرخ ریسک قابل تحمل عالیتها درون سازمان بر اساس استاندارد

نرخ ارتعاش روزانه به بدن

سیستم مجوز کار

کارگرم

به مجوز کاری اتلاق میشود که ایجاد حررت یا در حرارت بالاتر از دمای محیط انجام میشود که به الطبع خطراتی چون (احتمال جرقه،ایجاد حرارت و... )ایجاد کند و ازجمله این شغلها میتوان به:جوشکاری با برق یا گاز،تراش کاری،سنگ کاری، فولاد سازی و.... اشاره کرد.

کار سرد

مجوز کاری که در دمای محیط یا پایین تر از دمای محیط انجام و عدم احتمال جرقه یا  ایجاد حرارت را میدهد، که میتوان کار های از جمله :گرد گیری،نصب داربست،آزمایش فشار خطوط لوله اشاره کرد.


کارتکمیلی

مجوزی است که طی آن کارهای پایانی و تکمیلی کار سرد وگرم رابه میدهد از جمله این کارها میتوان به:اجازه ورود به مکانهای سربسته، اجازه کار جدا کردن فرایند مکانیکی سیستمها و دستگاه ها ، اجازه کار خنثی کردن انرژی دستگاههای برقی، اجازه ی رادیوگرافی .

دستگاه مورد نیاز  ut


http://taradista.com/content/wp-content/uploads/2015/12/ULTRASONIC-TESTING-DEVICE-D10-e1451196578544.jpg

دستگاه مورد نیاز  mt


بازرسی جوش به روش MT

بازرسی جوش به روش MT

براي تست عيوب سطحي و زير سطحي تست ذرات مغناطيسي(MT)کاربرد فراوان دارد. اين روش بخاطر قابليت آن در پيدا کردن عيوب زير سطحي که به سطح راه پيدا نکرده اند در مورد مواد فرو مغناطيسي ، ترجيح داده مي شود بخاطر وجود اين مزيت نسبت به تست مايعات نافذ، براي تمام مواد فرومغناطيسي استفاده از روش تست ذرات مغناطيسي روش مرسومي مي باشد.
  اساس روش تست ذرات مغناطيسي به 
این صورت میباشد:
وقتي که يک ماده ي فرومغناطيس در اثر اعمال ميدان مغناطيسي به صورت مغناطيسي در مي آيد، ناپيوستگيهايي که خطوط ميدان مغناطيسي را قطع مي کنند باعث به وجود آمدن يک نشت ميدان مغناطيسي اطراف خود مي گردند، ذرات ريز مواد فرومغناطيس که به صورت پودر درآمده اند روي سطح مورد نظر پاشيده مي شوند و توسط نشتي ميدان به وجود آمده در اثر ناپيوستگي جذب مي شوند و اين ذرات جمع شده در روي نشتي ميدان باعث ديده شدن ناپيوستگي و محل آن مي گردند علاوه بر آن، شکل و مقدار ناپيوستگي را نيز نشان مي دهند. براي به دست آوردن بيشترين حساسيت در اين روش، استفاده از ذرات مغناطيسي داراي خاصيت فلوئورسنت که در محصولات نفتي به صورت نامحلول قرار گرفته اند با روش پيوسته و همراه با جريان تمام موج( Full wave DC continuous) به دست مي آيد.
تست ذرات مغناطيسي روش حساسي براي پيدا کردن ترکهاي کوچک و کم عمق سطحي در مواد فرومغناطيس مي باشد، در صورتي که باز شدگي دهانه ي ترکهاي سطحي بسيار زياد باشد در روي اين گونه ترکها هيچ الگويي از ذرات مغناطيسي جمع نمي شود زيرا دهانه ي ترک آنقدر بزرگ است که ذرات مغناطيسي قادر به پل زدن روي آنها نمي باشند.
در صورتي که ناپيوستگي ظريف و تيز باشد و همچنين بسيار نزديک سطح نيز باشد مثل يک رشته ي بلند از يک ناخالصي غير فلزي، يک نشانه ي تيز در اثر آن روي سطح به وجود مي آيد. هر چقدر که ناپيوستگي داراي عمق بيشتري باشد آنگاه نشانه به وجود آمده در اثر آن هم داراي وضوح بيشتري مي شود.
نشانه هاي به وجود آمده در اثر ذرات مغناطيسي به صورت مستقيم روي سطح به وجود مي آيند و از عيوب واقعي، شکلهاي مغناطيسي بوجود مي آورند. هيچ محدوديتي در اندازه و شکل قطعه ي مورد آزمايش وجود ندارد. معمولا نياز به تميزکاري اوليه زيادي ندارد و ترکهايي که توسط مواد اضافي پر شده اند را مي توان به راحتي شناسايي کرد.


انواع روش های MT

در تست ذرات مغناطیسی، با توجه به قابلیت نگهداری میدان مغناطیسی قطعه ممکن است محیط مغناطیسی یا در هنگام اعمال جریان مغناطیس کننده یا بعد از قطع جریان مغناطیس کننده، روی قطعه اعمال شود.

1-روش اول به روش پیوسته

2-روش دوم به روش ناپیوسته یا پسماند شهرت دارد. روش ناپیوسته، فقط روی موادی که قابلیت نگهداری بالایی دارند اعمال می شود. معمولا هر چقدر ماده سخت تر باشد قابلیت نگهداری میدان نیز بیشتر می شود.

در مورد  فولادها ی کم کربن که قابلیت نگهداری پایینی دارند یا اصلا قابلیت نگهداری ندارند فقط از روش پیوسته و در اغلب اوقات از جریان متناوب به خاطر ایجاد تحرک بالا در ذرات مغناطیسی استفاده می شود.


مزاياي آزمايش با ذره مغناطسي
1-
قابل اعتمادترين متد براي پيدا كردن تركها سطحي ، خصوصاً تركهاي خيلي ظريف و كم عمق مي باشد.
 

2-علائم وجود و ياعدم وجود عيب روي خود قطعه ظاهر مي شو.
3-كنترل سريع بوده وانجام آن آسان مي باشد . اپراتور مي تواند طرز كار را بدون آموزش طولاني يا خيليفني به آساني بياموزد.
4-محدوديتي براياندازه يا شكل قطعه مورد آزمايش وجود ندارد.
5-تركها اگر با مادهخارجي ديگري پر شده باشند نيز در اين روش پيدا مي شوند .
6–در حالت عادي پاككردن قبلي نمونه لازم نيست.
7– پوشش نازك رنگ ياساير پوشش هاي غير مغناطيسي مانع كار نخواهد شد.
8–در اين متد ازتجهيزات الكترومكانيكي استفاده مي شود كه پرداخت و ظرافت چنداني لازم نداشته و ميتواند در كارگاه ساخته شود . نگهداري آن نيز آسان است. 

9-اين متد مي تواندبطور خود كار بكار رود و نسبتاً ارزان است .

نقش خوانی جوش(map Reading welding)


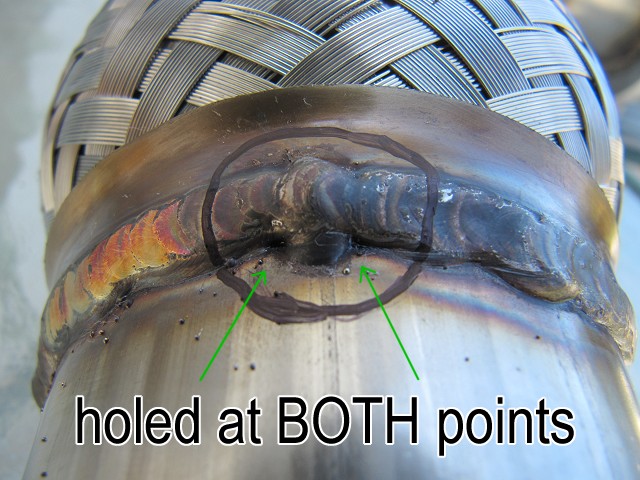
سوراخ در هر دو طرف جوش

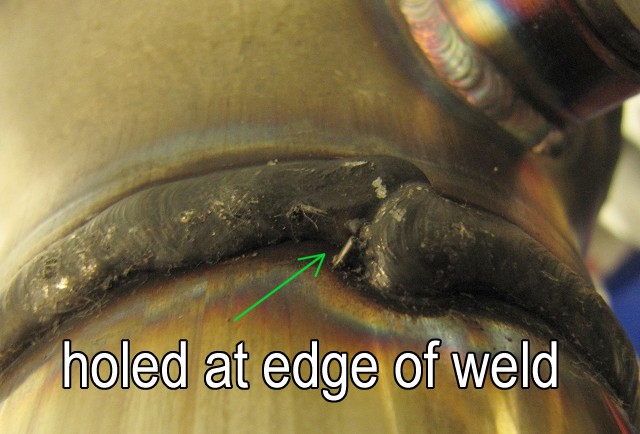
holed at edge of weld

تست رادیوگرافی (RT)

تست رادیوگرافی (RT)

رادیوگرافی یا پرتونگاری:

پرتونگاری از فلزات توسط امواج ایکس و گاما صورت میگیرد زیرا این امواج الکترومغناطیسی با طول موج کوتاهی که دارند قادرند از ضخامتهای قابل توجهی از فلز عبور کنند. تابش گاما ممکن است ناشی از متلاشی شدن هسته اتم مواد رادیواکتیو طبیعی مانند رادیو و یا ایزوتوپهای رادیواکتیو مانند کبالت باشد. گرچه تابش گاما عموماً نافذتر از امواج ایکس هستند لیکن حساسیت آن از محدودیتهای کار با آن محسوب میشود طبیعتاً به هیچ طریقی نمیتوان چشمه تابش گاما را جهت حصول به یک بتاین مناسب و یا بنا به ضخامتهای مختلف قطعه تنظیم نمود و نتیجتاً به زمانهای تابش طولانی تر در مقایسه با استفاده از امواج ایکس نیازمندیم. تولید امواج ایکس توسط بمباران یک ماده به وسیله تابش الکترونهای سریع انجام میپذیرد بدین ترتیب که با برخورد الکترونهای با اتمهای ماده مذبور قسمتی از انرژی جنبشی آنها به انرژی تابشی (امواج ایکس) تبدیل میگردد. گرچه آزمایشهای رادیوگرافی در مرحله اول به منظور بازرسی کیفیت محصولات ریخته گری و یا جوشکاری شده به کار می رود، لیکن امروزه جهت اندازه گیری ضخامت مواد نیز مورد استفاده قرار میگیرد.

کاربردها:

ویژگیهایی از قطعات و سازه ها را که منشأ تغییر کافی ضخامت یا چگالی باشند میتوان به کمک رادیوگرافی، آشکارسازی و تعیین نمود. هر چه این تغییرات بیشتر باشد آشکارسازی آنها ساده تر خواهد بود. تخلخل و دیگر حفره ها وهمچنین ناخالص ها به شرط آنکه چگالی شان متفاوت با ماده اصلی باشد از جمله اصلی ترین عیوب قابل تشخیص با رادیوگرافی به شمار ميروند.

عموماً بهترین نتایج بازرسی هنگامی حاصل خواهد شد که ضخامت عیب موجود در قطعه و در امتداد پرتوهای قابل ملاحظه باشد. عیوب مسطح از قبیل ترک ها، به سادگی قابل تشخیص نبوده و امکان آشکارسازی آنها بستگی به امتدادشان نسبت به امتداد تابش پرتوها خواهد داشت. هرچند که حساسیت قابل حصول در رادیوگرافی به عوامل گوناگونی بستگی پیدا میکند ولی در حالت کلی اگر ویژگی مورد نظر تفاوت میزان جذب 2% یا بیشتر نسبت به محیط مجاور را به همراه داشته باشد، قابل تشخیص خواهد بود.

رادیوگرافی و بازرسی فراصوتی روش هایی هستند که معمولاً برای آشکارسازی موفقیت آمیز عیوب درونی و کاملاً زیرسطحی مورد استفاده قرار میگیرند. البته باید توجه داشت که کاربرد آنها به همین مورد محدود نمیگردد. این دو روش را میتوان مکمل یکدیگر دانست، زیرا در حالیکه رادیوگرافی برای عیوب غیر مسطح مؤثرتر میباشد روش فراصوتی نقایص مسطح را راحت تر تشخیص میدهد.

تکنیکهای رادیوگرافی غالباً برای بازرسی جوش و قطعات ریختگی مورد استفاده قرار میگیرند و در بسیاری از موارد از جمله مقاطع جوش و ریختگیهای ضخیم سیستمهای فشار بالا بازرسی با رادیوگرافی توصیه میشود. همچنین میتوان وضعیت استقرار و جایگذاری صحیح قطعات مونتاژ شده سازه ها را به کمک رادیوگرافی مشخص نمود. یکی از کاربردهای بسیار مناسب و به جای این روش، بازرسی مجموعههای الکتریکی و الکترونیکی برای  پیدا کردن ترک، سیمهای پاره شده، قطعات اشتباه جاسازی شده یا گم شده واتصالات لحیم نشده است. ارتفاع مایعات در سیستم های آب بندی شده حاوی مایع را نیز میتوان با روش رادیوگرافی تعیین نمود.

هر چند رادیوگرافی را میتوان برای بازرسی اغلب مواد جامد به کار برد ولی آزمایش مواد کم چگالی و یا بسیار چگال میتواند با مشکلاتی همراه باشد. مواد غیر فلزی و همچنین فلزات آهنی و غیر آهنی در محدوده وسیعی از ضخامت را میتوان با این تکنیک بازرسی کرد. حساسیت روشهای رادیوگرافی به پارارمترهای چندی از جمله نوع و شکل قطعه و نوع عیوب آن بستگی دارد. این عوامل در بخش های زیرین مورد توجه قرار خواهند گرفت.

محدودیت های رادیوگرافی

هر چند بازرسی غیر مخرب به روش رادیوگرافی تکنیکی بسیار مفید برای آزمون مواد به حساب می آید ولی دارای محدودیتها و معایبی نیز هست. هزینه های مربوط با رادیوگرافی در مقایسه با دیگر روشهای غیر مخرب بالا میباشد. میزان سرمایه گذاری ثابت برای خرید تجهیزات اشعه X زیاد بوده و به علاوه فضای قابل ملاحظه ای برای آزمایشگاه که تاریکخانه نیز بخشی از ان است مورد نیاز میباشد. هزینه سرمایه گذاری برای منابع اشعه X قابل جابه جایی که برای بازرسی های "درجا" مورد استفاده قرار میگیرند بسیار کمتر ولی به تاریکخانه و فضای تفسیر فیلم نیاز خواهد بود.

هزینه های عملیاتی رایوگرافی نیز بالا میباشد، زمان سيار کردن و تنظیم دستگاه ها معمولاً طولانی بوده و ممکن است بیش از نصف کل زمان بازرسی را در بر گیرد. رادیوگرافی پای کار قطعات و سازه ها ممکن است فرایندی طولانی باشد زیرا تجهیزات قابل جابه جایی اشعه X داراری پرتوهای کم انرژی بوده و چشمه های قابل جابه جایی اشعه گاما نیز به همین ترتیب شدت نسبتاً کمی دارد زیرا منابع پر انرژی احتیاج به حفاظ های سنگین داشته و بنابراین عملاً قابل انتقال نخواهند بود. با توجه به این عوامل رادیوگرافی پای کار به ضخامت های تا 75 میلیمتر فولاد یا معادل آن محدود میگردد. در این حال نیز آزمایش مقاطع ضخیم ممکن است تا چند ساعت طول بکشد. در اینگونه موارد ممکن ااست پرسنل واحد مورد بازرسی برای مدت طولانی مجبور به ترک محل گردند که این عامل را نیز باید در زمره معایب این تکنیک بازرسی به حساب آورد.

هزینه های عملیاتی فلورسکوپی اشعه X در مقایسه با رادیوگرافی بسیار کمتر میباشد. زمان تنظیم و سوار کردن تجهیزات بسیار کوتاه تر و زمان تابش دهی نیز معمولاً کوتاه بوده و نیازی به آزمایشگاه ظهور فیلم نیست.

یکی دیگر از جنبه های هزینه های رادیوگرافی لزوم حفاظت پرسنل از اثرات سوء پرتوها میباشد. در این خصوص باید تمهیدات ایمنی مورد لزوم به طور کامل برای پرسنل مستقیماً مرتبط با بازرسی و همچنین آنهایی که در اطراف محل رادیوگرافی کار میکنند مورد توجه قرار گیرد.

تكنيك راديوگرافي

بازرس جوش باید برای ارزیابی عملکرد اپراتور NDE آشنایی مختصری با روش های مورد استفاده داشته باشد .

رادیوگرافی یکی از روشهای تست غیر مخرب است که از تشعشع یا پرتو افشانی برای نفوذ به قطعه و 1)ثبت تصاویر برروی طیف وسیعی از وسایل ضبط نظیر فیلم یا کاغذ حساس به نور،2)مشاهده بر روی یک صفحه فلورسانت یا3 )نمایش بوسیله انواع گوناگون ردیابهای تشعشع الکترونیکی،استفاده مینماید.زمانی که قطعه تحت تست در معرض پرتوهای نفوذی قرار داده میشود.برخی از پرتوها جذ ب خواهند شد،برخی دیگر پراکنده میشوند وقسمتی از آنها از داخل قطعه تست عبور کرده و وارد وسیله ضبط میگردند.پرتوها در مناطق مختلفی از قطعه تست جذب میشوند.امروزه اکثر فرایندهای متداول رادیوگرافی شامل در معرض گذاریهایی هستند که تصویری دائمی را برروی یک فیلم عکاسی ضبط می کنند.از این گذشته،بیشتر تستهای جوش بوسیله روشی از رادیوگرافی که ازپرتوهای ایکس وگاما استاده میکند،انجام میگیرند. فرایند کلی تست رادیوگرافی شامل 1)تهیه تصویر رادیوگرافی (2 ) تفسیر آن می باشد . اجزاء ضروری مورد نیاز برای انجام این دو عملیات عبارتند از :

1)       منبع پرتو (معمولاً پرتوهای گاما یا ایکس ) و ملحقات آن،

2)       قطعه ای که باید رادیوگرافی شود (قطعه جوش)،

3)       فیلم اشعه X (فیلم رادیوگرافی ) قرار گرفته  در قاب ضد نور (کاست)

4)       فردی دوره دیده جهت تهیه تصویر رادیوگرافی مورد قبول

5)       وسیله ای جهت فرآوری شیمیایی فیلم در معرض پرتو قرار گرفته و

6)       فردی ماهر در تفسیر تصاویر رادیوگرافی با استفاده از تجهیزات مناسب دیدن تصویر .


تفسير تصاوير راديوگرافي

آخرین بخش اساسی بازرسی رادیوگرافی ،شامل ارزیابی تصویر رادیوگرافی و وضعیت بعدی قطعه تحت بازرسی می شود . ارزیابی تصویر معمولاً " تفسیر فیلم " و شخصی که مسوول  انجام اینکار است مفسر فیلم یا فیلم خوان نامیده می شود. تفسیر پرتو نگاری ، هنر برگزیدن و مشخص  نمودن معایب یک تصویر رادیوگرافی است که این گزارش به داوری درست مفسر نیاز دارد و دانش و بینش شخص در آن موثر است . تفسیر فیلمهای رادیوگرافی ، موضوعی است  که چنانچه خوب صورت نپذیرد می تواند نتایج بدست آمده را صد در صد معکوس نماید.

دربسیاری از موارد در جامعه   صنعتی ایران ، دیده شده تفسیر و ارزیابی نا پیوستگی به درستی صورت نپذیرفته که یکی از دلایل عمده آن عدم آموزشهای تخصصی لازم ، عدم نظارت کارفرمایی و عدم وجود منابع کارآمد می باشد .

تشخیص نوع ناپیوستگی موضوعی است که با تجربه فیلم خوانی رابطه مستقیم داشته و تنها نمی توان به مسائل آکادمیک اکتفا نمود . مهمتر از تشخیص نوع ناپیوستگی ، مقایسه با معیار پذیرش می باشد که چنانچه معیار پذیرش به اشتباه در نظر گرفته شود تأثیر گذار بر هزینه و کیفیت خواهد بود .

وجود آگاهی در فرایند تولید قطعه نیز از مواردی است که نقش بسزایی در ارزیابی و تفسیر ناپیوستگی ها دارد که متاسفانه در جامعه صنعتی ، لحاظ نمی گردد. به عنوان مثال ، مفسری که در تخصص جوش مورد صلاحیت قرار گرفته ، چنانچه با فرآیند ریخته گری آشنایی نداشته با شد توانمندی لازم در ارزیابی فرآیند ریخته گری را نخواهد داشت و سعی و خطا مرجع آموزشی چنین مفسری خواهد بود .

با توجه به موارد فوق ، نقاط ضعف این تخصص باید توسط کارشناسان خبره مرتفع گردد کما اینکه وجود مرکزی تخصصی جهت کمک به کارفرمایان به منظور تأیید صلاحیت پرسنل آزمونهای غیر مخرب با الزامات قانونی مربوطه احساس می گردد .

مشخصات طراحی مهندسی راهنمایی های کیفی تست رادیوگرافی قطعه را تهیه می کنند . مفسر باید در مورد پذیرش یا عدم پذیرش ناپیوستگی های موجود در محصول تحت تست رای دهد . بنابراین ، تفسیر فیلم یک پروسه داوری است و شخصی که مسئول انجام این داوری ها است ، تنها به دانستن مفاهیم پایه ای رایو گرافی احتیاج ندارد ، بلکه باید  با تکنولوژی محصول تحت تست نیز آشنایی باشد . اصول تفسیر فیلم در بخش های بعدی این فصل به طور مفصل تر بررسی خواهد شد .حد مهارتی لازم برای یک مفسر فیلم از طریق تمرین طولانی و گذراندن دوره های آموزشی به دست می آید . تفسیر دقیق نیازمند داشتن دانشی جامع از خصوصیات ظاهری جوش و ناپیوستگی های مرتبط با انواع خاص ماده یا مکانیزم های از که باعث ایجاد آنها می شوند . کسب تمام این اطلاعات تنها از طریق آزمایش و بررسی طیف وسیعی از نمونه های رادیوگرافی شده ، ترجیحاً نمونه های کاری بریده یا آماده شده ، میسر خواهد بود .

ثانیاً ، مفسر باید با انواع ناپیوستگی هایی که احتمال  مواجه با آنها در یک فرآیند جوشکاری خاص وجود دارد و وضعیتی که درآن احتمال تغییر این ناپیوستگی ها با تغییر زاویه تصویر نمودن آنها بر روی فیلم ( زوایه پرتو تابیده شده با فیلم ) وجود دارد ، آشنا باشد .

البته مفسر باید تکنیک های رادیوگرافی مورد استفاده آشنایی داشته باشد .

از آنجاییکه تفسیر صحیح رادیو گرافها ( پرتونکار – تصویر رادیوگرافی ) سبب می شوند تا کار مطابق با استاندارد های کاربردی و براساس شایستگی هایش داوری شود ، بازرس جوش باید تلاش نماید تا در خواندن رادیوگرافها مهارت کافی را بدست آورد .

مراحل اساسی در ازیابی تصویر رادیوگرافی یک قطعه جوش عبارتست از :

1)       کنترل رادیو گرافها و بررسی صحت سوابق همراه با آنها

2)       تعیین طرح قطعه جوش و دستور العمل  جوشکاری مورد استفاده برای ساخت اتصال

3)       تعیین دستور العمل کاربردی تنظیم رایو گرافی و صحت ویژگیهای تکنیک مورد استفاده ،

4)       مرور فیلم تحت شرایط مناسب مشاهده فیلم ،

5)       بررسی وجود هر گونه اثرات تصنعی بر روی فیلم و در صورت لزوم در خواست رادیوگرافی مجدد ،

6)       تشخیص هر گونه علائم یا بینظمیهای سطحی غیر مرتبط با سلامت (بی عیبی) داخلی و بررسی وجود و نوع آن ،

7)       ارزیابی وضعیت ناپیوستگیهای آشکار شده در رادیو گراف

8)       تهیه یک گزارش رادیوگرافی کامل .


weld fillet


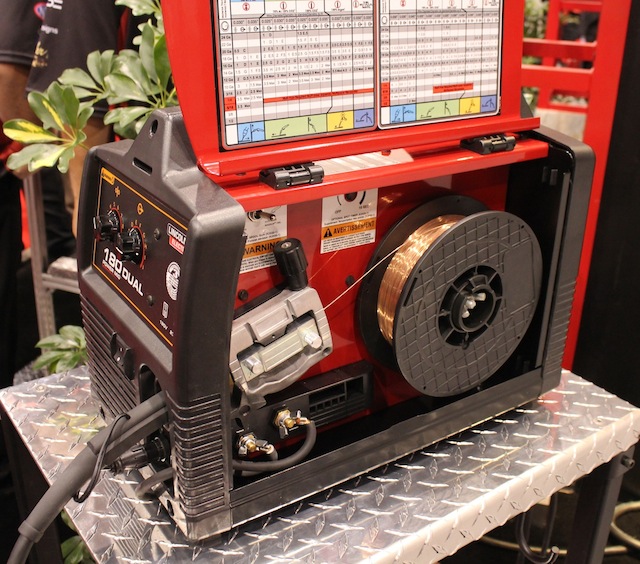
تجهیزات جوشکاری


عکس بازرسی جوش RT(روش رادیو گرافی)

09_resize

(mig wire selection

Welding Can Be Common

mIg welding

http://fmsperformance.com/uploads/home/early_model_muscle/weld01450.jpg


بازرسی چشمی جوشکاری(VT)


بازرسی چشمی(VT)


در بسیاری از برنامه های تدوین شده توسط سازنده جهت کنترل کیفیت محصولات،از آزمون چشمی به عنوان اولین تست ویا در بعضی موارد به عنوان تنها متد ارزیابی بازرسی ،استفاده می شود.اگر آزمون چشمیبطور مناسب اعمال شود،ابزار ارزشمندی می تواند واقع گردد.

بعلاوه یافتن محلعیوب سطحی، بازرسی چشمی می تواند بعنوان تکنیک فوق العاده کنترل پروسه برای کمک درشناسایی مسائل و مشکلات مابعد ساخت بکار گرفته شود.

آزمون چشمی روشی برای شناسایی نواقص و معایب سطحی می باشد.نتیجتا هر برنامه کنترل کیفیت که شامل بازرسیچشمی می باشد،باید محتوی یک سری آزمایشات متوالی انجام شده در طول تمام مراحل کاریدر ساخت باشد.بدین گونه بازرسی چشمی سطوح معیوب که در مراحل ساخت اتفاق میافتد،میسر میشود.

کشف و تعمیر این عیوب در زمان فوق،کاهش هزینه قابل توجیه را در بر خواهد داشت.بطوری که نشان داده شده است بسیاری از عیوبی که بعدها باروشهای تست پیشرفته تری کشف می شوند،با برنامه بازرسی چشمی قبل،حین و بعد ازجوشکاری به راحتی قابل کشف می باشند.سازندگان فایده یک سیستم کیفیتی که بازرسی چشمی منظمی داشته است را بخوبی درک کرده اند.میزان تاثیر بازرسی چشمی هنگامی بهتر می شود که یک سیستمی که تمام مراحل پروسه جوشکاری(قبل،حین و بعد از جوشکاری) را بپوشاند،نهادینه شود.

بازرسی چشمی جوشکاری(VT)


1ـقبل از جوشکاری:

قبل از جوشکاری ،یک سریموارد نیاز به توجه بازرس چشمی دارد که شامل زیر است:

1. مرور طراحیها و مشخصات Wps

2. چک کردن تاییدیه پروسیجرها و پرسنل مورد استفاده PQR

3. بنانهادن نقاط تست

4. نصب نقشه ای برای ثبت نتایج

5. مرورمواد مورد استفاده

6. چک کردن ناپیوستگی های فلز پایه

7. چک کردن فیتآپ و تراز بندی اتصالات جوش

8. چک کردن پیش گرمایی در صورتنیاز

اگر بازرس توجه بسیار دقیقی به این آیتم های مقدماتی بکند،میتواند از بسیاری مسائل که بعدها ممکن است اتفاق بیافتد،جلوگیری نماید.مساله بسیارمهم این است که بازرس باید بداند چه چیزهایی کاملا مورد نیاز می باشد.این اطلاعاترا می توان از مرور مستندات مربوطه بدست آورد.با مرور این اطلاعات،سیستمی باید بنانهاده شود که تضمین کند رکوردهای کامل و دقیقی را می توان بطور عملی ایجادکرد.

1ـ1نقاط نگهداری:
باید بنا نهادن نقاط تست یا نقاط نگهداریجایی که آزمون باید قبل از تکمیل هر گونه مراحل بعدی ساخت انجام شود، در نظر گرفتهشود. این موضوع در پروژه های بزرگ ساخت یا تولیدات جوشکاری انبوه،بیشترین اهمیت رادارد.

1-2روشهای جوشکاری:

مرحله دیگر مقدماتی این است که اطمینان حاصلکنیم آیا روشهای قابل اعمال جوشکاری ،ملزومات کار را برآورده می سازند یانه؟مستندات مربوط به تایید یا صلاحیت های جوشکاران هر کدام بطور جداگانه باید مرورشود.طراحی ها و مشخصات معین می کند که چه فلزهای پایه ای باید به یکدیگر متصل شوندو چه فلز پرکننده باید مورد استفاده قرار گیرد.برای جوشکاری سازه و دیگر کاربردهایبحرانی،جوشکاری بطور معمول بر طبق روشهای تایید شده ای که متغیرهای اساسی پروسه راثبت می کنند و بوسیله جوشکارانی که برای پروسه ،ماده و موقعیتی که قرار است جوشکاریشود،تایید شده اند،انجام می گیرد.در بعضی موارد مراحل اضافی برای آماده سازی موادمورد نیاز می باشد.بطور مثال در جاهایی که الکترودهای از نوع کم-هیدروژن مورد نیازباشد،وسایل ذخیره آن باید بوسیله سازنده در نظر گرفتهشود.

1-3موادپایه:

 قبل از جوشکاری ، شناسایی نوع ماده و یک تست کامل ازفلزات پایه ای مربوطه باید انجام گیرد.اگر یک ناپیوستگی همچون جدالایگی صفحه ایوجود داشته باشد و کشف نشده باقی بماند روی صحت ساختاری کل جوش احتمال تاثیردارد.در بسیاری از اوقات جدالایگی در طول لبه ورقه قابل رویت می باشد بخصوص در لبههایی که با گاز اکسیژن برش داده شده است.

1-4مونتاژ اتصالات:

 برای یکجوش،بحرانی ترین قسمت ماده پایه،ناحیه ای است که برای پذیرش فلز جوشکاری به شکلاتصال،آماده سازی می شود.اهمیت مونتاژ اتصالات قبل از جوشکاری را نمی توان بهاندازه کافی تاکید کرد.بنابراین آزمون چشمی مونتاژ اتصالات از تقدم بالایی برخورداراست. مواردی که قبل از جوشکاری باید در نظر گرفته شود شامل زیر است:

1. زاویة شیار (Groove angle)

2. دهانه ریشه (Root opening)

3. ترازبندیاتصال (Joint alignment)

4. پشت بند (Backing)

5. الکترودهای مصرفی (Consumable insert)

6. تمیز بودن اتصال (Joint cleanliness)

7. خالجوش ها (Tack welds)

8. پیش گرم کردن (Preheat)

هر کدام از اینفاکتورها رفتار مستقیم روی کیفیت جوش بوجود آمده،دارند.اگر مونتاژ ضعیف باشد،کیفیتجوش احتمالا زیر حد استاندارد خواهد بود.دقت زیاد در طول اسمبل کردن یا سوار کردناتصال می تواند تاثیر زیادی در بهبود جوشکاری داشته باشد.اغلب آزمایش اتصال قبل ازجوشکاری عیوبی را که در استاندارد محدود شده اند را آشکار می سازد،البته ایناشکالات ،محلهایی می باشند که در طول مراحل بعدی بدقت می توان آنها را بررسیکرد.برای مثال،اگر اتصالی از نوع T (T-joint) برای جوشهای گوشه ای(Fillet welds)،شکاف وسیعی از ریشه نشان دهد،اندازه جوش گوشه ای مورد نیاز باید به نسبت مقدار شکافریشه افزوده شود. بنابراین اگر بازرس بداند چنین وضعیتی وجود دارد،مطابق به آن،نقشه یا اتصال جوش باید علامت گذاری شود، و آخرین تعیین اندازه جوش به درستی شرحداده شود.

2حین جوشکاری.

 در حین جوشکاری،چندین آیتم وجود دارد که نیاز بهکنترل دارد تا نتیجتا جوش رضایتبخشی حاصل شود.آزمون چشمی اولین متد برای کنترل اینجنبه از ساخت می باشد.این می تواند ابزار ارزشمندی در کنترل پروسه باشد.بعضی از اینجنبه های ساخت که باید کنترل شوند شامل موارد زیر می باشد:

(1) کیفیت پاسریشه جوش() weld root bead

(2) آماده سازی ریشه اتصال قبل از جوشکاری طرفدوم

(3) پیش گرمی و دماهای میان پاسی

(4) توالی پاسهایجوش

(5) لایه های بعدی جهت کیفیت جوش معلوم

(6) تمیز نمودن بینپاسها

(7) پیروی از پروسیجر کاری همچون ولتاژ،آمپر،ورودحرارت،سرعت.

هر کدام از این فاکتورها اگر نادیدهگرفته شود سبب بوجود آمدن ناپیوستگی هایی می شود که می تواند کاهش جدی کیفیت را دربر داشته باشد.

پاس ریشه جوش.

 شاید بتوان گفت بحرانی ترین قسمت هرجوشی پاس ریشه جوش می باشد.مشکلاتی که در این نقطه وجود دارد…
در نتیجهبسیاری از عیوب که بعدها در یک جوش کشف می شوند مربوط به پاس ریشه جوش میباشند.بازرسی چشمی خوب روی پاس ریشه جوش می تواند بسیار موثر باشد.وضعیت بحرانیدیگر ریشه اتصال در درزهای جوش دو طرفه هنگام اعمال جوش طرف دوم بوجود می آید. اینمساله معمولا شامل جداسازی سرباره(slag) و دیگر بی نظمی ها توسط تراشهبرداری(chipping)،رویه برداری حرارتی(thermal gouging) یا سنگ زنی(grinding) میباشد.وقتی که عملیات جداسازی کاملا انجام گرفت آزمایش منطقه گودبرداری شده قبل ازجوشکاری طرف دوم لازم است.این کار به خاطر این است که از جداشدن تمام ناپیوستگی هااطمینان حاصل شود.اندازه یا شکل شیار برای دسترسی راحت تر به تمام سطوح امکان تغییردارد.

پیش گرمی و دماهای بین پاس.

پیش گرمی و دماهای بین پاس میتوانند بحرانی باشند و اگر تخصیص یابند قابل اندازه گیری می باشند.محدودیت ها اغلببعنوان می نیمم،ماکزیمم و یا هر دو بیان می شوند.همچنین برای مساعدت در کنترل مقدارگرما در منطقه جوش،توالی و جای تک تک پاسها اهمیت دارد .بازرس باید ازاندازه و محلهر تغییر شکل یا چروکیدگی(shrinkage) سبب شده بوسیله حرارت جوشکاری آگاه باشد. بسیاری از اوقات همزمان با پیشرفت گرمای جوشکاری اندازه گیری های تصحیحی گرفته میشود تا مسائل کمتری بوجود آید.

آزمایش بین لایه ای .

برای ارزیابیکیفیت جوش هنگام پیشروی عملیات جوشکاری،بهتر است که هر لایه بصورت چشمی آزمایش شودتا از صحت آن اطمینان حاصل شود.همچنین با این کار می توان دریافت که آیا بین پاسهابخوبی تمیز شده اند یا نه؟ با این عمل می توان امکان روی دادن ناخالصی سرباره درجوش پایانی را کاهش داد.بسیاری از این گونه موارد احتمالا در دستورالعمل جوشکاریاعمالی،آورده شده اند.
در این گونه موارد،بازرسی چشمی که در طول جوشکاریانجام می گیرد اساسا برای کنترل این است که ملزومات روش جوشکاری رعایت شدهباشد.

بعد از جوشکاری.

بسیاری از افراد فکر می کنند که بازرسی چشمیدرست بعد از تکمیل جوشکاری شروع می شود.به هر حال اگر همه مراحلی که قبلا شرح دادهشد،قبل و حین جوشکاری رعایت شده باشد،آخرین مرحله بازرسی چشمی به راحتی تکمیل خواهدشد.از طریق این مرحله از بازرسی نسبت به مراحلی که قبلا طی شده و نتیجتا جوش رضایتبخشی را بوجود آورده اطمینان حاصل خواهد شد. بعضی از مواردی که نیاز به توجه خاصیبعد از تکمیل جوشکاری دارند عبارتند از:

(1) ظاهر جوش بوجود آمده

(2) اندازه جوش بوجود آمده

(3) طول جوش

(4) صحت ابعادی

(5) میزانتغییر شکل

(6) عملیات حرارتی بعد از جوشکاری

هدف اساسی از بازرسی جوشبوجود آمده در آخرین مرحله این است که از کیفیت جوش اطمینان حاصل شود. بنابراینآزمون چشمی چندین چیز مورد نیاز می باشد.بسیاری از کدها و استانداردها میزانناپیوستگی هایی که قابل قبول هستند را شرح می دهد و بسیاری از این ناپیوستگی هاممکن است در سطح جوش تکمیل شده بوجود آیند.

ناپیوستگی ها .

بعضی ازانواع ناپیوستگی هایی که در جوشها یافت می شوند عبارتند از:

(1) تخلخل

(2) ذوب ناقص

(3) نفوذ ناقص در درز

(4) بریدگی(سوختگی) کناره جوش

(5) رویهم افتادگی

(6) ترکها

(7) ناخالصی هایسرباره

(8) گرده جوش اضافی(بیش از حد(

در حالی که ملزومات کدامکان دارد مقادیر محدودی از بعضی از این ناپیوستگی ها را تایید نماید ولی عیوب ترکو ذوب ناقص هرگز پذیرفته نمی شود. برای سازه هایی که تحت بار خستگی و یاسیکلی (Cyclic) می باشند، خطر این ناپیوستگی های سطحی افزایش می یابد. در اینگونهشرایط،بازرسی چشمی سطوح ،پر اهمیت ترین بازرسی است که می توان انجامداد.

وجود سوختگی کناره (Undercut)،رویهم افتادگی(Overlap) و کنتور نامناسبسبب افزایش تنش می شود؛ بار خستگی می تواند سبب شکستهای ناگهانی شود که از اینتغییر حالتهایی که بطور طبیعی روی می دهد، زیاد می شود.به همین خاطر است که بسیاریاوقات کنتور مناسب یک جوش می تواند بسیار با اهمیت تر از اندازه واقعی جوشباشد،زیرا جوشی که مقداری از اندازه واقعی کمتر باشد،بدون ناخالصی ها و نامنظمی هایدرشت،می تواند بسیار رضایت بخش تر از جوشی باشد که اندازه کافی ولی کنتور ضعیفیداشته باشد.

برای تعیین اینکه مطابق استاندارد بوده است ،بازرس باید کنترلکند که آیا همه جوشها طبق ملزومات طراحی از لحاظ اندازه و محل(موقعیت) صحیح میباشند یا نه؟اندازه جوش گوشه ای(Fillet) بوسیله یکی از چندین نوع سنجه های جوش برایتعیین بسیار دقیق و صحیح اندازه تعیین می شود.

در مورد جوشهای شیاری(Groove) باید از لحاظ گرده جوش مناسب دو طرف درز را اندازه گیری کرد.بعضی از شرایط ممکن استنیاز به ساخت سنجه های جوش خاص داشته باشند.

عملیات حرارتی بعد ازجوشکاری.

به لحاظ اندازه،شکل، یا نوع فلز پایه ممکن است عملیات حرارتی بعد از جوشدر روش جوشکاری اعمال شود.این کار فقط از طریق اعمال حرارت(گرما) در محدوده دماییبین پاس یا نزدیک به دمای آن ،صورت می گیرد تا از لحاظ متالورژیکی خواص جوش بوجودآمده را کنترل نمود. حرارت دادن در درجه حرارت دمای بین پاس،ساختار بلوری را بهاستثناء موارد خاص تحت تاثیر قرار نمی دهد.بعضی از حالات ممکن است نیاز به عملیاتتنش زدایی حرارتی داشته باشند.بطوری که قطعات جوش خورده بتدریج در یک سرعت مشخص تامحدوده تنش زدایی تقریبا °F1100 تا F °1200 (590 تا 650 درجه سانتی گراد) برای اکثرفولادهای کربنی گرما داده می شود.

بعد از نگهداری در این دما به مدت یک ساعتبرای هر اینچ از ضخامت فلز پایه،قطعات جوش خورده تا دمای حدود °F600 (315 درجهسانتی گراد) در یک سرعت کنترل شده سرد می شود. بازرس در تمام این مدت مسئولیت نظارتبر انجام کار را دارد تا از صحت کار انجام شده و تطابق با ملزومات روش کار اطمینانحاصل نماید.

آزمایش ابعاد پایانی.

اندازه گیری دیگری که کیفیت یکقطعه جوشکاری شده را تحت تاثیر قرار می دهد صحت ابعادی آن می باشد. اگر یک قسمت جوشکاری شده بخوبی جفت و جور نشود،ممکن است غیر قابل استفاده شود اگرچه جوش دارای کیفیت کافی باشد.

حرارت جوشکاری ، فلز پایه را تغییر شکل داده و می تواندابعاد کلی اجزاء را تغییر دهد.بنابراین، آزمایش ابعادی بعد از جوشکاری ممکن استبرای تعیین متناسب بودن قطعات جوشکاری شده برای استفاده موردنظر مورد نیاز واقع شود.

تست بازرسی جوش با معایات نافذ(pt)

تست به روش مایعات نافذ توسط اسپری های PT


مقدمه:

روش مایعات نافذ توسط اسپریهای PT برای عیب یابی عیوبی که به سطح قطعه رسیده باشند کاربرد فراوان دارد.اصول این آزمون عبارتست از نفوذ یک مایع به درون عیوب سطحی در اثر جاذبه موئینگی و مشاهده ترکها با چشم غیر مسلح پس از انجام عملیات ظهور بر روی مایع نافذ. به منظور مشخص شدن کامل ترک ها ، مایع نافذ با یک مایع رنگی رنگ آمیزی شده است و یا از ماده فلورسنت استفاده میشود.روش مایعات نافذ (PT)برای بازرسی  قطعات بزرگ و کوچک با اشکال هندسب ساده و پیچیده ، کنترل کیفیت قطعات تولید از روش  ریختگی فلزات، آلیاژهای آهنی و غیر آهنی ، سرامیک ها، ظروف شیشه ای ،برخی قطعات پلیمری و ...به منظور مشخص شدن کامل ترک هاکاربرد دارد.


*روش آزمون با اسپری مایعات نافذ یا اسپری:

( PT(CLEANER,DEVELOPER,PENETRANT

*مرحله اول آماده سازی سطح:

قبل از استفاده از اسپری PT جهت تست به روش مایعات نافذ، سطح مورد آزمایش باید کاملا تمیز شده باشد و خشک گردد. سطح مورد نظر جهت انجام تست PT باید عاری از هر گونه چربی، آب، روغن و دیگر مواد آلوده کننده باشد.

در صورت تمیز نکردن سطح به نحو مطلوب، ممکن است برخی از عیوب به خاطر عدم نفوذ کامل مایع در آنها در اثر بسته بودنشان، و همچنین نزدیکی سطوح کثیف به دهانه عیب و جذب مایع نافذ به وسیله آلودگیها، قابل تشخیص نباشد.

روشهای  آماده سازی سطح جهت انجام نست پی تی جهت زدایش پوسته های اکسیدی نازک،گدازه های جوشکاری چسبیده به سطح و آلودگیهای سطحیعبارتند از :

1-برس زنی

2-شن پاشی خشک و یا تر

3- تمیز کاری سایشی در استوانه های دوار

 
روشهای تمیز کاری فراصوتی یا آلتراسونیک قبل از انجام تست PT نیز هنگامی که تعداد زیادی قطعات کوچک وجود دارد روش مناسبی است.

روش مناسب جهت پاکسازی سطوح از چربی و روغن استفاده از حلال ها ، آب تحت فشار و بخار میباشد.همچنین میتوان از روشهای تمیز کاری شیمیایی نیز بهره گرفت. محلولهای قلیایی برای زدودن روغن ها، چربی ها و لایه های سطحی کربن مناسب و برای تمیز کاری سطح از پوسته های ضخیم اکسیدها از محلول های اسیدی قوی استفاده میشود.

*مرحله دوم:اسپری کردن مایع نافذ( MAGNAFLUX-PENETRANT)

پس از تمیزکردن سطح، مایع نافذ باید به نحوی بر روی آن اسپری شود که سطح از غشایی پیوسته از مایع نافذ پوشیده گردد. مایع باید به مدت کافی برای نفوذ در عیب های سطحی ، در روی قطعه بماند.
هنگام که بازرسی تعداد زیادی قطعه کوچک مورد نظر باشد، غوطه ور کردن قطعات در مخزن حاوی مایع نافذ  مناسب ترین روش است. در حلال غوطه ور کردن قطعه باید دقت کافی در جهت جلوگیری از تشکیل تله هوا مبذول گردد و تمام سطح قطعه باید کاملا تر شود. یاید مطمئن شویم که مایع نفوذ کننده ازتمام فرورفتگی هاو مجاری قطعه گذشته و خارج شده است.  برای قطعات بزرگ تر معمولا مایع نافذ را به صورت سیلاب بر روی قطعه اسپری میکنند. باید دقت شود که در تمام مدت نفوذ کردن مایع سطح نمونه تر باشد.
زمانیکه بازرسی قطعات منفرد مورد نظر است معمولا مایع نافذ به وسیله یک برس و یا با پاشیدن با افشاننده ای بادی بر روی سطح اسپری میشود. در این روش نیز باید از خشک شدن سطح قطعه در هنگام نفوذ مایع نافذ جلوگیری شود.
مدت تماس مایع نافذ با سطح بسیار مهم میباشد. مایع نافذ( Penetrant) در چند ثانیه به عیوب و حفره های بزرگ نفوذ خواهد کرد، ولی پر شدن منافذ و عیب ها و ترک های نازک حتی تا30 دقیقه هم ممکن است بطول انجامد. زمان نفوذ عملا
بستگی به ماهیت و اندازه عیب ها دارد و بین 20 ثانیه تا 30 دقیقه تغییر میکند.


*مرحله سوم:پاک کردن مایع اضافی از روی سطح:

پس از نفوذ مایع در عیوب سطحی، قطعه باید از مایع اضافی پاک شود. برخی از مایعات نافذ را میتوان با آب شست(WATER WASHABLE)، ولی برخی از آنها را باید با بکارگیری حلال های خاص زودود.

مرحله چهارم) اسپری کردن ماده ظهور MAGNAFLUX-DEVELOPER 

Developer  یا مایع ظاهر کننده معمولا از پودر سفید که در یک مایع فرار  درآمده است تشکیل شده. پس  از اسپری کردن آن بر روی سطح یک لایه نازک از Developer بر روی سطح تشکیل میشود. مایع نافذ Penetrant که درون منافذ نفوذ کرده است به آهستگی به منافذ درون DEVELOPER کشیده شده و در آن پخش میشود. پخش شدن نافذ در ماده ظهور ، مرز عیوب سطحی را به روشنی و به اندازه بزرگتر از اندازه واقعی آنها نشان میدهد.
در صورت استفاده از نافذ کننده نمایش دهند نامناسب، عیوب مرزی قابل رویت نخواهند بود. از این رو است که باید ظاهر کننده نمایش دهنده ومایع  نافذ دارای سازگای استفاده شود.


  *ویژگیهای مایع نافذ یا Penetrant

یک اسپری مایع نافذ ایده ال باید شرایط ذیل را داشته باشد:

قوام : اسپری مایع نافذ یا اسپری PTباید قابلیت نمایان کنندگی ترکها را به خوبی دارا باشد و بتواند لایه های پیوسته در روی سطح ایجاد نماید. همچنین باید قادر باشد در مدت معینی به درون منافذ و عیب های سطحی کشیده شود.

سیالیت یا ویسکوزیته: اسپری مایع نافذ باید قابلیت جاری شدن از مجاری درون قطعه را دارا باشد و در همین حال مقدار بسیار ناچیزی از آن از درون عیوب بیرون کشیده شود.

قابلیت حل کنندگی: در صورت لزوم باید اسپری PT بتواند با انحلال موادآلاینده ، از میان آنها راه را باز کرده و عیوب را پر نماید.

پایداری : اسپری PT مایع نافذ باید در دامنه وسیعی از دما و رطوبت پایدار بوده ، تشکیل کف ندهد و به علاوه مواد فرار آن در زمان انبار شدن در مخازن نگهداری نباید از بین برود.


قابلیت شستشو: مایع نافذ باید به سادگی از سطح قطعه ششته شده و در عین حال، مقداری از آن که به درون عیوب وارد شده است نباید تحت تاثیر قرار گیرد.
قابلیت خشک شوندگی: مایع نافذ باید در مقابل خشک شدن و بیرون کشیده شدن کامل از عیوب ، در حلال خشک کردن قطعه با هوای گرم و پس از شستشوی سطح،مقاوم باشد. در حالت ایده آل ، گرما باید برگشت مایع به سطح قطعه را تسهیل کرده و بنابراین به نمایان شده عیوب کمک کند.


* انواع اسپری مایع نافذ یا Penetrant

1-  سیستم قابل شستشو با آب  

2-سیستم همراه با امولسیون سازی

3-سیستم قابل شتسشو با حلال


* مزایای  تست با اسپری MAGNAFLUX-PT

1- این روش برای مواد فلزی و غیر فلزی قابل استفاده میباشد. به طور کلی تمام مواد غیر متخلخل با این روش قابل بازرسی است.

2- روش PT (تست مایعات نافذ) برای اتصالات جوشکاری شده و یا لحیم کاری شده فلزات غیر مشابه بر خلاف سایر روشهای NDT به خوبی کاربرد دارد.
3- مواد مورد استفاده دراین فرایند ساده و قابل حمل میباشند و انجام تست در هر محلی امکانپذیر است.
4- یک روش ارزان قیمت است

محدودیتهای روش PT عبارتند از:


1- این روش فقط قادر به نمایان ساختن ناپیوستگی ها ، عیب ها و ترک های سطحی است .


2- تاخیر زمانی قابل توجهی از زمان تمیزکاری اولیه تا رسیدن به نتایج تست وجود دارد.


3- در روش PT شرایط سطحی قطعه کار تاثیر زیادی بر دقت تست خواهد داشت.
    بنابر این در این روش حجم عملیات تمیزکاری زیاد میباشد.